
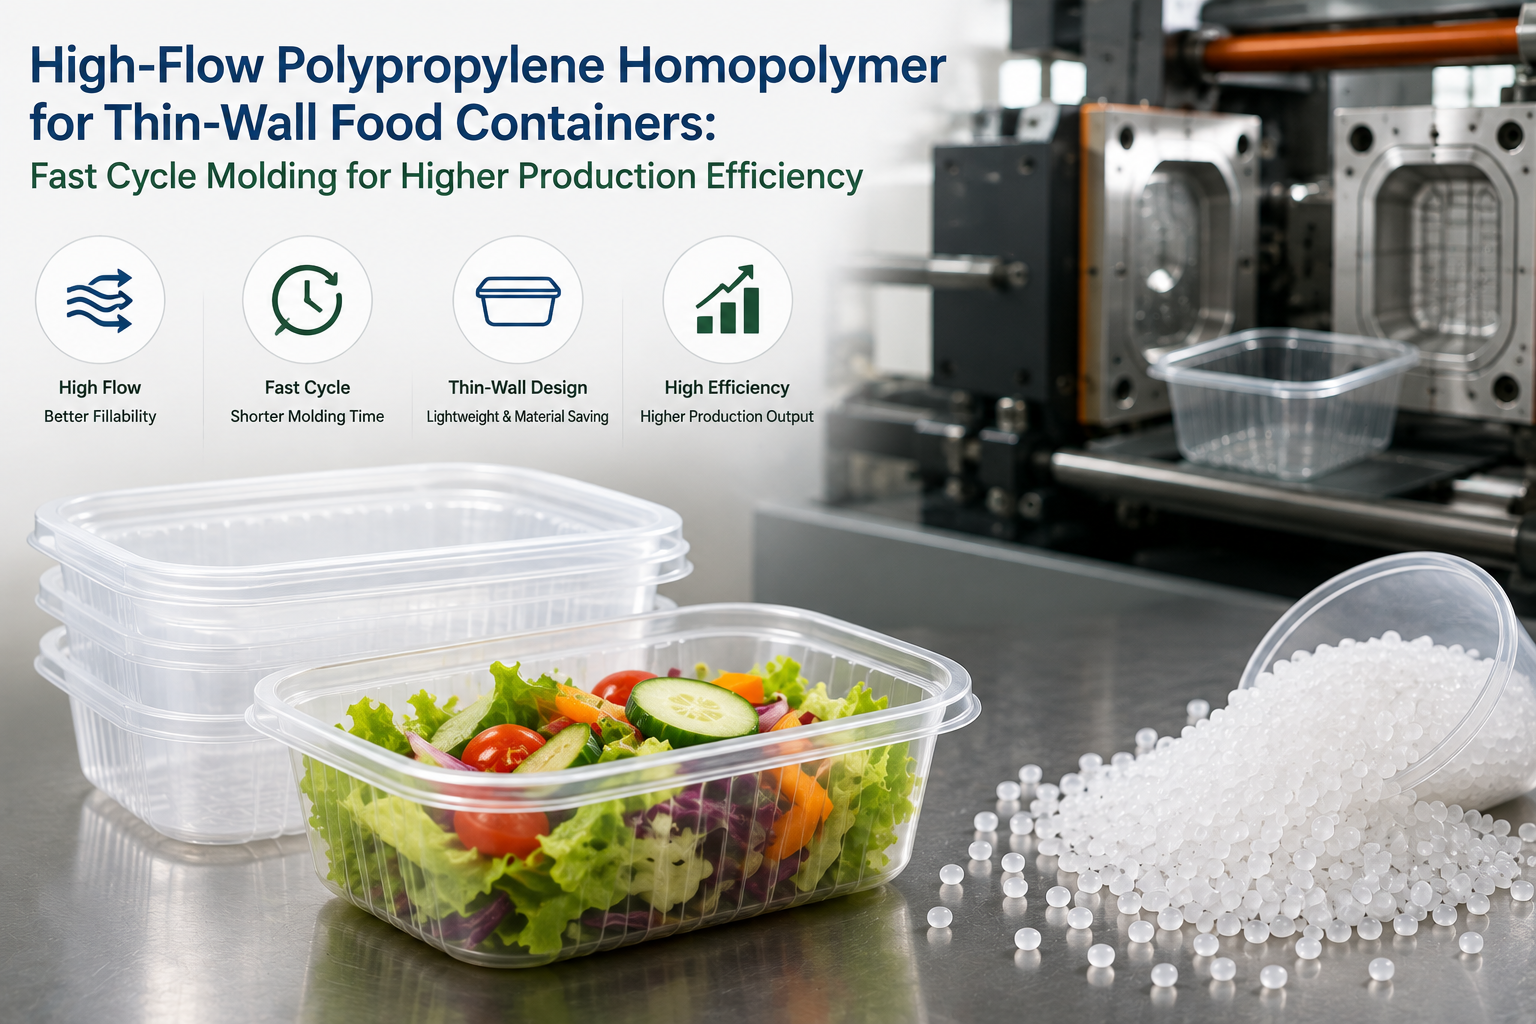
Un moule à paroi fine de 32 cavités fonctionnant sur un cycle de 4 secondes n’est pas lent, c’est le minimum permis par la production économique. Poussez à 3,5 secondes et la ligne produit 1,3 million de pièces supplémentaires par cavité par an. Maintenez-le à 4,5 secondes et cette marge revient à un concurrent. Pour les fabricants de contenants alimentaires choisissant un matériau pour l’injection à paroi fine à haute MFI, la décision est dominée par une contrainte que les acheteurs d’emballages généraux n’ont pas à équilibrer : chaque gramme de polymère entrant dans la cavité doit être éliminéExigences réglementaires concernant le contact alimentaireavant de toucher quoi que ce soit qui va dans un micro-ondes, un sac de livraison ou une étagère de réfrigérateur.
Cet article est écrit pour les convertisseurs de contenants alimentaires et les équipes d’achats qui connaissent déjà l’argument du temps de cycle pourHomopolymère polypropylène dans le moulage à paroi fineet il faut maintenant un filtre différent — qui ajoute une conformité au contact alimentaire, une clarté optique pour l’exposition au détail, et une robustesse à l’impact sur la chute dans la zone froide. Ce n’est pas un guide d’achat générique pour les PP. L’angle ici est ce qu’un fabricant qui utilise des pots à salade, des boîtes de charcuterie, des remous à fruits ou des couvercles de repas prêts à l’emploi doit réellement vérifier avant de passer à la résine sur une ligne de roulement.
Les calculs en temps de cycle qui déterminent le choix des matériaux
La première raison pour laquelle les fabricants de contenants alimentaires sont attirés par l’homopolymère polypropylène plutôt que par un copolymère aléatoire est la phase de refroidissement, pas la phase de remplissage. Le remplissage d’un mur de 0,4 mm en 4 secondes se termine en moins de 0,3 seconde sur une note MFI élevée — les 3,7 secondes restantes attendent que la pièce cristallise, se rétracte de la paroi cavitaire et soit éjectée proprement. Plus l’attente est courte, plus le débit est élevé.
Pour les bacs alimentaires à paroi fine fonctionnant à des cycles de 3,5 à 4,5 secondes, la répartition pratique des cycles ressemble à ceci :
| Phase | Temps | Pilote |
|---|---|---|
| Remplissage + pack | 0,2–0,4 s | MFI, vitesse d’injection, porte |
| Refroidissement | 2,5–3,2 s | Cinétique de cristallisation, température du moule |
| Éjection + robot | 0,4–0,6 s | Température d’éjection, raideur partielle |
| Total | 3,5–4,5 s | — |
Le temps de la phase de refroidissement s’étale approximativement avec l’épaisseur carrée de la paroi, ce qui explique pourquoi un couvercle de 0,3 mm cycle plus vite qu’un pot de 0,5 mm de la même résine. Le choix du matériau peut raccourcir le refroidissement en augmentant la température d’éjection pratique — un polymère qui se durcisse plus vite peut laisser le moule plus chaud — mais seulement si la pièce a encore assez de rigidité chaude pour se déformer sans se déformer. Cette tension est le problème central d’ingénierie qu’une décision d’approvisionnement doit honorer.
Ce que signifie réellement « haut débit » sur une chaîne de production
Le terme « haut débit » dans les fiches techniques PP fait généralement référence au débit de fusion (MFR, g/10 min à 230 °C / 2,16 kg). Pour les contenants alimentaires à paroi fine ayant des épaisseurs de paroi inférieures à 0,5 mm et des rapports longueur d’écoulement/épaisseur supérieurs à 300, les classes MFR inférieures à 25 g/10 min laissent régulièrement des plans courts dans les coins. La plupart des convertisseurs effectuant des cycles de 4 secondes sur des moules à cavité de 32+ fonctionnent dans la plage de 30 à 60 g/10 min, et une petite part pousse 80 g/10 min sur des outils de couvercle où la géométrie est tolérante.
Le compromis est réel : un MFR plus élevé signifie en moyenne des chaînes polymères plus courtes, ce qui réduit la résistance à la fusion. Pour un bac à salade avec un taux de tirage inférieur à 1:1, c’est invisible. Pour un couvercle de charcuterie avec un mur périphérique profond, une faible résistance à la fusion se manifeste par des toiles à la porte et une répartition inégale des murs. Les acheteurs devraient associer MFR à la plus grande attraction de leur famille de pièces, et non au couvercle le plus superficiel.
Une règle de décision pratique utilisée par la plupart des convertisseurs de contenants alimentaires :
- Couvercles peu profonds, parois de 0,3 à 0,4 mm :MFR 40–80 g/10 min, prioriser la vitesse de remplissage et le relâchement
- Caisses standard, parois de 0,4 à 0,6 mm :MFR 25–40 g/10 min, équilibre remplissage et rigidité
- Contenants profonds de charcuterie, murs au-dessus de 0,6 mm :MFR 18–25 g/10 min, prioriser la rigidité et l’impact à chaud
Le respect du contact alimentaire est un filtre strict, pas un élément de la liste de contrôle
L’expression « sans contact alimentaire » sur une fiche technique PP condense une pile de réglementations qui diffèrent selon le marché de destination. Le CFR 21 de la FDA américaine couvre la plupart des conditions d’additifs alimentaires indirects pour les polyoléfines. Le règlement européen 10/2011 fixe des limites globales et spécifiques de migration et exige une déclaration de conformité. La série GB 4806 de Chine aborde des domaines similaires. D’autres systèmes régionaux (Japon, MERCOSUR, KFDA) ajoutent leurs propres couches. Pour un convertisseur expédié vers plusieurs marchés, la question pratique est de savoir si le fournisseur de résine possède toutes les déclarations nécessaires — et que ce soit cette documentation, et non une étiquette « de qualité alimentaire » sur une brochure, qui importe lors de l’audit.
Deux choix de matériaux qui semblent équivalents sur une fiche technique à propriété unique peuvent diverger fortement sur le champ de conformité des données. Un homopolymère PP avec un emballage additif étroit et des limites spécifiques de migration documentées peut passer sans problème la norme EU 10/2011, tandis qu’un autre homopolymère avec un emballage additif plus large à glissement ou antistatique peut échouer à des tests de migration spécifiques sur la même application. C’est une des raisons pour lesquelles les convertisseurs fonctionnant avec des références multi-marchés utilisent une résine qualifiée unique plutôt que de rechercher des gains marginaux de MFR — le coût de qualification s’amortit sur toute la gamme des SKU.
La classification MT40 de Chambroad est documentée comme étant pleinement conforme aux normes de sécurité des matériaux en contact avec les aliments pour la production directe de contenants à contact alimentaire, y compris les coquilles de restauration rapide. Combiné à son caractère à haute fusion en flux de fusion, à sa stabilité de traitement et à sa résistance mécanique équilibrée, cela le place dans la zone pratique pour les fabricants de conteneurs alimentaires à paroi fine utilisant des outillages à haute vitesse multi-cavités.
Clarté optique vs résistance mécanique : le véritable métier
Les acheteurs particuliers veulent voir la nourriture. Les ingénieurs procédés veulent une pièce qui survive à une chute sur le sol d’un entrepôt en béton. Ces deux exigences s’opposent dans le PP homopolymère car la même caractéristique structurelle — une haute cristallinité — confère à la fois résistance aux impacts et brouillement. Le copolymère aléatoire améliore la clarté au prix d’une cristallisation plus lente et d’un module plus faible. Le copolymère en bloc améliore l’impact à basse température au prix de la brume et de la rigidité.
Pour la plupart des contenants alimentaires à paroi mince, la solution d’ingénierie consiste à optimiser l’homopolymère pour la clarté à travers :
- Sélection du nucléateur :Les clarifiateurs à base de sorbitol augmentent la température de cristallisation et réduisent la taille de la sphérolite, améliorant la transparence et raccourcissant simultanément le temps de cycle
- Fenêtre de processus :Une température de fusion plus élevée et une injection plus rapide produisent une orientation plus amorphe dans la couche de surface, améliorant la brillance au détriment de contraintes congelées
- Conception de l’épaisseur des parois :Des parois plus fines réduisent les chemins de diffusion de la lumière ; une paroi transparente en PP de 0,4 mm se lit comme transparente, une paroi de 0,8 mm de la même résine se lit souvent comme translucide
La qualité MT40 offre une grande transparence, adaptée aux contenants d’exposition au détail où la présentation visuelle des aliments est importante. Pour les convertisseurs utilisant à la fois des bacs transparents à fruits (transparent-critique) et des bacs opaques (rigidité-critique), faire fonctionner deux familles de matériaux distinctes est souvent plus économique que de tenter de qualifier une seule résine pour les deux.
Pourquoi la robustesse compte-t-elle même lorsque la pièce est fine
Les contenants alimentaires à paroi fine échouent de trois manières caractéristiques, dans cet ordre : fracture cassante à froid (applications réfrigérées ou de qualité congélatrice), blanchiment par plis flexibles sous contrainte de flexion, et propagation par impact par chute à partir des points de contact d’angle. Le PP homopolymère est adéquat pour les deux premiers scénarios à température ambiante et réfrigérée. Il est vulnérable au troisième, en particulier pour les bacs de plus de 350 ml empilés dans des sacs de livraison.
Le comportement d’impact en chute dans le PP à paroi fine dépend autant du design que de la résine. Trois choix de conception composent la résistance aux chocs de tout homopolymère donné :
- Coins arrondis de la base :Un rayon de 1,5 mm au lieu d’un coin vif peut multiplier la survie de la baisse par 2 à 3 fois à la même résine
- Géométrie du dôme de base :Un dôme intérieur peu profond (élévation de 0,5 à 1,0 mm) agit comme une zone d’effondrement contrôlée
- Uniformité des murs :Une variation de l’épaisseur de paroi supérieure à 15 % de la nominale crée des points faibles qui propagent les fissures
Les convertisseurs qui qualifient une nouvelle résine sur des outils existants doivent effectuer un test de chute d’un mètre sur des contenants remplis à 4 °C et 22 °C avant d’approuver le matériau. Le test est peu coûteux et détecte des changements de résine qui semblent corrects sur le tableau de bord du cycle mais qui échouent au quai de chargement.
Stabilité de la production sur les 500 000 premiers tirs
Les fiches techniques des matériaux décrivent la résine à la machine de moulage. Ils ne décrivent pas la résine au 50 000e cycle, lorsque la dépression des antioxydants commence à modifier la stabilité de la fusion, ni au 250 000e cycle, lorsque l’usure des vis et du canon a modifié le profil réel du temps de résidence. Pour les contenants alimentaires à paroi fine fonctionnant 24h/24, le matériau qui est éligible au démarrage est rarement celui qui fonctionne encore 60 jours plus tard.
Deux repères de stabilité pratiques à suivre lors d’une course de qualification :
- Stabilité de la fusion :Mesurez la MFR au démarrage et à l’état stationnaire de 24 heures. Une démarche de plus de 8 à 10 % indique généralement soit une déplétion antioxydant, soit un temps de résidence excessif, et se manifestera par une variation du poids de remplissage selon les cavités
- Maintien des couleurs :Un décalage de l’indice de jaune au-dessus de 1,5 unité au cours de la course de qualification est un signal d’alarme pour le vieillissement thermique de l’emballage antioxydant, en particulier si la pièce subit des conditions de remplissage à chaud ou de micro-ondes en aval
La classification MT40 est documentée comme offrant un traitement stable et une résistance fiable des pièces sur toute la production continue, avec une bonne stabilité de traitement comme caractéristique indiquée dans la description technique. Ce type de stabilité documentée — soutenue par les données de traitement du fournisseur de résine plutôt que par la simple MFR et la densité — justifie le coût de qualification sur une ligne à paroi fine à cavités multiples.
Liste de contrôle de pré-qualification pour les fabricants de conteneurs alimentaires
Avant de signer un passage d’un homopolymère en place à un candidat résine commeun grade PP à haut débit, l’équipe QA doit confirmer cinq éléments par rapport à la documentation du fournisseur, pas seulement à la brochure :
- Portée de la documentation des contacts alimentaires :Confirmez que la déclaration de conformité du fournisseur couvre tous les marchés de votre distribution de SKU, pas seulement le marché intérieur
- Grade MFR et tolérance :Vérifiez que le MFR est une valeur de certificat par lot, et non un chiffre typique, et que la bande de tolérance est acceptable pour votre outil
- Fenêtre de traitement :Le fournisseur doit indiquer les limites recommandées de température de fusion, de température de moule et de taux de cisaillement — si celles-ci manquent, la résine n’a probablement pas été qualifiée pour un outil à paroi fine
- Données spécifiques sur la migration :Pour les expéditions dans l’UE, demandez le tableau des limites de migration spécifiques couvrant les simulants alimentaires concernés (typiquement A, B, C, D1, D2 pour les aliments froids, chauds et gras)
- Variabilité d’un lot à l’autre :Demandez les données des 12 derniers mois de certificats d’analyse — une fourchette serrée est une promesse de stabilité ; Une large gamme est un signal d’alarme
Où se dirigent les outillages pour contenants alimentaires à paroi mince
La trajectoire est sans ambiguïté : les temps de cycle raccourcissent, les murs s’affinent, et les convertisseurs sont invités à qualifier davantage de références sur un seul actif. Les outils à 32 cavités fonctionnant en cycle de 3 secondes étaient exceptionnels il y a cinq ans ; elles sont désormais standard dans toute installation moderne de contenants alimentaires. Les moules à empilement latéral poussent vers des cavités 64+ pour les couvercles et les bacs peu profonds. Tout cela favorise des catégories homopolymères PP MFI supérieures, avec une stabilité de procédé documentée et une documentation en contact alimentaire stricte.
Pour les équipes achats, la conclusion pratique est que le bon matériau n’est pas celui avec le MFR le plus élevé sur la fiche technique — c’est celui dont la documentation du fournisseur peut être intégrée directement dans le fichier réglementaire, dont la fenêtre de traitement est documentée pour les outils à paroi fine, et dont la variabilité du lot à l’autre est suffisamment stricte pour fonctionner sans surveillance pendant un service du week-end. L’avantage en temps de cycle par rapport au copolymère est réel, mais il constitue une condition habilitant la qualification, et non le facteur décisif en soi.
Pour les convertisseurs évaluantOptions en résine pour les contenants alimentairesdans la famille des PP à haut débit ou dans la recherche de comparaisons des notes avec celles d’un titulaire en cours, la conversation devrait commencer par la période de documentation et de traitement — et non par un référentiel de temps de cycle.
Pour les convertisseurs utilisant des SKU multi-marchés, ou ceux qui envisagent de passer d’un copolymère aléatoire à un homopolymère pour des gains en temps de cycle, la voie d’ingénierie et de conformité vaut la peine d’être suivie avec un fournisseur qui publie les données spécifiques de migration et d’emballage additif derrière l’affirmation de contact alimentaire.