
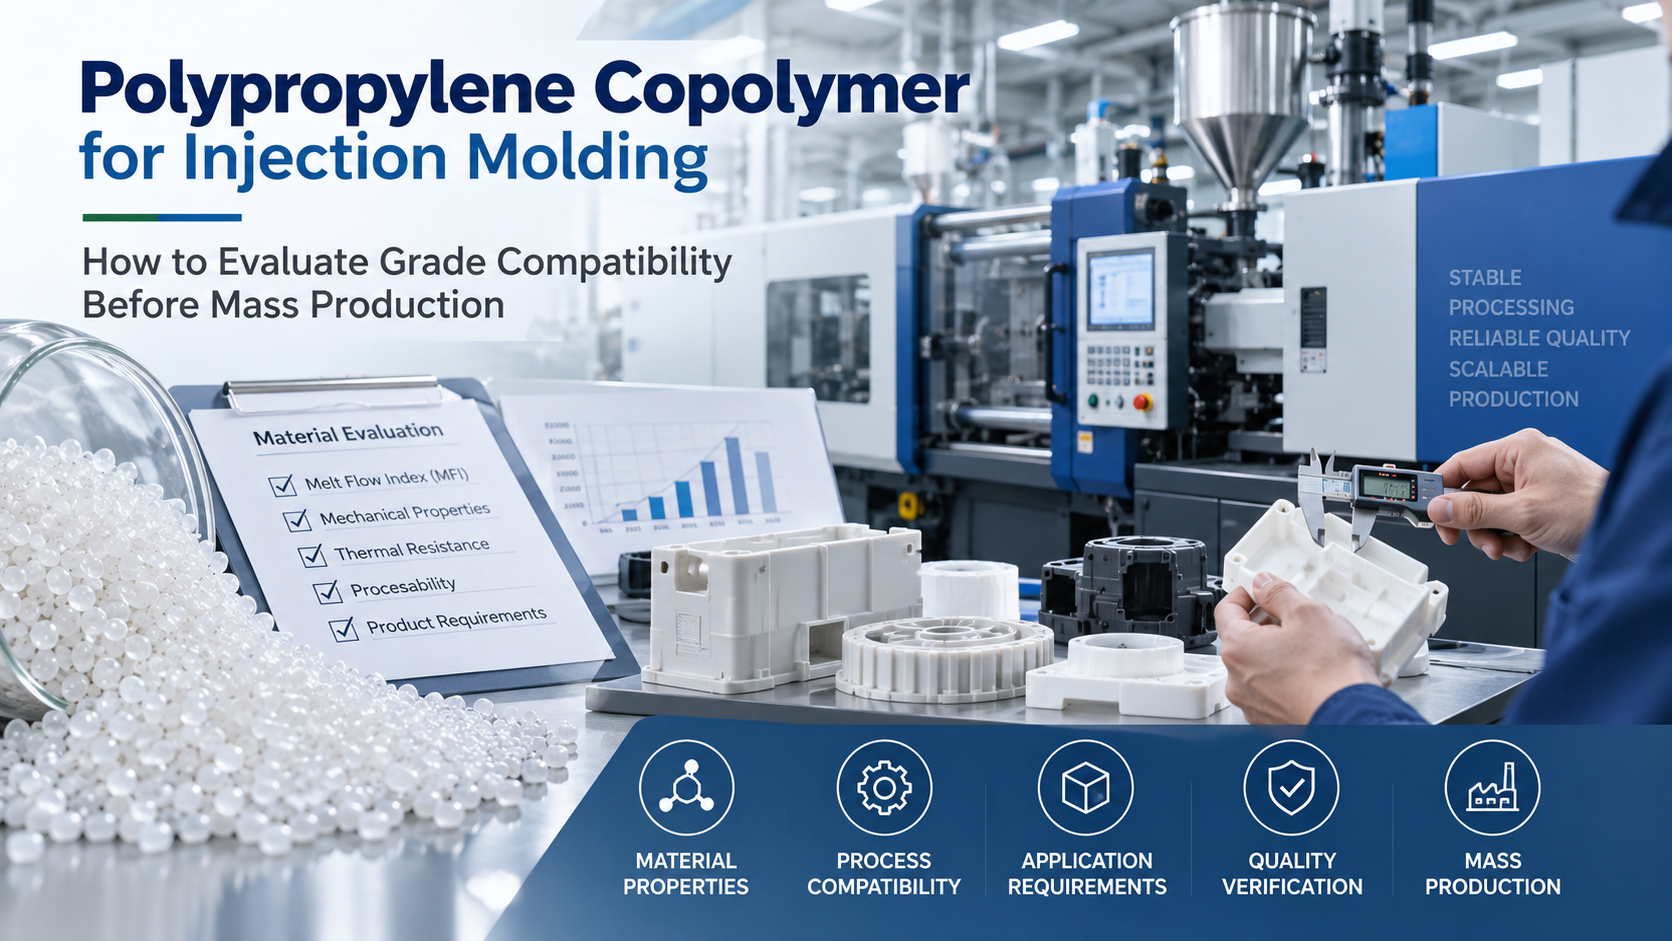
La compatibilité des notes est l’expression la plus mal utilisée dans l’approvisionnement en moulage par injection. Cela ressemble à une propriété de la résine, mais ce n’est pas le cas. Le même copolymère PP peut fonctionner parfaitement sur un outil et produire un désastre de warpage sur un autre, avec des réglages machines identiques sur papier. La compatibilité est une propriété à trois volets — résine, moule et procédé agissant ensemble — et elle ne peut être évaluée qu’à l’évaluation, pas à la lecture. Cet article présente un protocole d’évaluation à quatre portes qui prend une note sélectionnée du premier essai à un état documenté prêt pour la production.
La compatibilité est une propriété à trois voies, pas une ligne de fiche technique
Une fiche technique décrit la résine en isolation : débit de fondu, impact encoché, module de flexion. Aucun de ces chiffres ne répond à la question réelle qu’un mouleur se pose, à savoir si cette qualité remplira ce moule, sur cette machine, dans cette bande de tolérance, pendant des millions de cycles. La fiche technique est le ticket d’entrée, pas l’évaluation.
C’est pourquoi un protocole structuré est important. Évaluer la compatibilité à l’occasion — mouler quelques pièces, les examiner, ajuster, espérer — trouve des problèmes évidents et passe discrètement les problèmes structurels. Les quatre portes ci-dessous sont ordonnées selon le coût de la détection tardive d’une défaillance : comportement de flux d’abord, car cela invalide tout ce qui suit ; puis le comportement dimensionnel, puis le comportement mécanique à l’état moulé, puis la robustesse du procédé lui-même.
Porte 1 : Flux de fusion contre le chemin de l’écoulement
La première question est brutalement physique : la fonte peut-elle atteindre le dernier millimètre du chemin d’écoulement à une pression que la machine et le moule peuvent réellement fournir ? La longueur d’écoulement relative à l’épaisseur de la paroi est le rapport de gouvernance, et elle interagit avec le débit de fonte de la tendresse d’une manière que les fiches techniques ne permettent pas de retranscrire. Une pente avec un débit généreux comblera un chemin mince et long à pression modérée ; Une pente à écoulement plus rigide peut nécessiter des modifications de la grille, un épaississement des parois ou une révision à couloir chaud pour laquelle l’outil n’a jamais été conçu.
Deux contrôles pratiques ferment cette porte. La première est une étude de remplissage à des réglages constants de procédé sur la plage de température de fusion recommandée par la grade, enregistrant la pression d’injection, le temps de remplissage et la position des marques d’hésitation de flux. La seconde consiste à comparer le remplissage observé avec la fenêtre de traitement de la grade telle qu’indiquée par le fournisseur. Lorsque le remplissage à paroi fine est la contrainte de fixation, les compromis diffèrent de ceux du moulage structurel — notre article surTemps de cycle de l’homopolymère polypropylène dans le moulage à paroi fineCouvre ce cas séparément, puisque l’homopolymère et le copolymère se remplissent différemment à des débits équivalents.
Les grades conçues pour un remplissage rapide et stable gagnent leur place ici.SP179, par exemple, est positionné autour d’un flux de fusion élevé, d’une bonne facilité de traitement et d’un moulage rapide, combinés à de fortes performances d’impact et à un profil d’odeur propre — une combinaison qui compte lorsque le chemin d’écoulement est long et que le budget de cycle est serré.
Porte 2 : Retrait et déformation face aux tolérances des outils
La deuxième porte est dimensionnelle. Le polypropylène rétrécit plus que la plupart des thermoplastiques d’ingénierie, et les copolymères d’impact se rétrécissent différemment des homopolymères en raison de la phase caoutchouc. Ce qui détermine l’ajustement de l’outil n’est pas la valeur nominale de retrait mais la bande : dans quelle mesure les dimensions de la pièce évoluent sur la plage de traitement autorisée par la qualité et sur les lots de production.
L’évaluation doit mesurer le retrait dans les directions d’écoulement et de flux croisé sur un vrai outil, et non sur une plaque d’essai, car les effets d’orientation de la fibre et de l’orientation moléculaire ne se manifestent qu’au niveau de la géométrie de la pièce. L’évaluation de la déformation suit la même logique : une pièce d’apparence plate sortie directement de l’outil peut se déformer après refroidissement à température ambiante ou après un historique thermique post-moulage. Les parties présentant des sections de paroi inégales, de longues travées non soutenues ou des signalements de planisite serrés doivent être mesurées à intervalles réguliers — immédiatement après l’éjection, après 24 heures et après toute étape de recuit incluse dans le processus.
Si la bande mesurée s’intègre dans la marge de tolérance sûre de l’acier de l’outil, la porte se ferme. Si ce n’est pas le cas, les options de correction vont de peu coûteuses à coûteuses : réglage du procédé d’abord, changement de porte ou de refroidissement ensuite, et enfin changements d’acier. Une qualité qui exige des modifications de l’acier pour maintenir la tolérance est, en pratique, incompatible avec cet outil.
Porte 3 : Conduite de soudure et comportement d’impact dans la pièce moulée
La troisième porte teste la pièce, pas l’échantillon. Les copolymères d’impact sont sélectionnés pour leur ténacité, mais la ténacité de la pièce moulée dépend de caractéristiques que la fiche technique ne voit jamais : lignes de soudure où les fronts d’écoulement se rencontrent, orientation induite par la grille, et effets d’encoche provenant des nervures et des bosses. Une ligne de soudure traversant une nervure portante peut supporter une fraction de l’énergie d’impact de la paroi environnante, et la pénalité est plus grave dans les copolymères que dans les homopolymères car la phase élastomère complique la refusion en flux frontal à la jonction.
Le protocole pratique est simple : cartographier les lignes de soudure issues de l’étude de remplissage, identifier celles qui atterrissent sur des caractéristiques fonctionnelles ou chargées par impact, et tester ces emplacements directement — tests de chute pour la manipulation des pièces, essais d’impact sur des pièces réelles plutôt que sur des barres standardisées. Pour les grades sélectionnés spécifiquement pour le service d’impact, cette étape valide la raison pour laquelle cette catégorie a été choisie. Notre comparaison précédente deCopolymère polypropylène versus résistance aléatoire aux contraintes et fissuresExplique pourquoi le mode de défaillance testé devrait décider quelle famille de polymères est en jeu du tout.
Lorsque l’application concerne un impact sur une grande surface — palettes, caisses, systèmes de pare-chocs, boîtiers qui tombent — des qualités telles queEP548RetSP179sont positionnés précisément pour cette tâche, et c’est lors de l’essai d’impact de la pièce moulée que cette position doit être confirmée. Pour la fatigue de manipulation répétée, où les micro-fissures s’accumulent sur des milliers de cycles,K9930HetLA640Toccuper le même rôle dans ce segment du portefeuille.
Porte 4 : La largeur de la fenêtre de procédé
Un grade peut passer les trois premières portes avec une combinaison de réglages et rester un handicap de production, car un seul bon réglage n’est pas la robustesse. La quatrième grille mesure la fenêtre de procédé : la plage de température de fusion, température de moule, vitesse d’injection et pression de maintien dans lesquelles la pièce répond encore aux spécifications.
Une expérience conçue autour des points de consigne attendus est la manière efficace de cartographier cela. Ce qui compte, ce n’est pas l’optimal, mais les bords — jusqu’où la température de fusion peut s’écarter avant que des marques de coulée ou des éclairs n’apparaissent, quelle tolérance de pression de maintien existe avant que la dimension ou le poids ne sortent de la bande. Une fenêtre étroite signifie que le procédé sera sensible à la variation de la machine, aux conditions ambiantes et aux déplacements de matériaux d’un lot à l’autre, et cette sensibilité réapparaîtra plus tard sous forme de taux de décharge, et non sous forme d’essais ratés.
La largeur des fenêtres est aussi là où le choix de la pente porte discrètement ses fruits. Les grades décrites comme stables en traitement — remplissage rapide, comportement de moulage constant, faible sensibilité dans toute la plage recommandée — tolèrent mieux la dérive de la machine, ce qui est la signification pratique derrière des expressions comme « excellente traitabilité » dans une description de la note.
D’un bon essai à une production performante
Entre un essai réussi et une production de masse se trouvent deux étapes de vérification que les acheteurs devraient absolument voir, et pas seulement entendre parler :
- La capacité repose sur les outils de production et la résine de production. Une évaluation statistique à court terme des dimensions critiques — réalisée à travers les cavités, sur plusieurs heures, et idéalement sur au moins deux lots de résine — montre si le procédé peut conserver la tolérance, et pas seulement s’il l’a déjà fait. Le critère d’acceptation doit être convenu par écrit avant la diffusion.
- Contrôles d’équilibre multi-cavités. Sur les outils multi-cavités, la variation cavité à cavité est le générateur silencieux de ferraille : chaque cavité se remplit légèrement différemment, et une pente avec une fenêtre étroite amplifie la dispersion. Peser et dimensionner les pièces par cavité sur une fenêtre de production révèle un déséquilibre qu’un essai sur cavité unique ne révèle jamais.
Ces mesures protègent également la relation avec le fournisseur de résine. Lorsque les données de capacité existent dès le premier jour, les différends ultérieurs sur les dimensions ou les déchets peuvent être attribués à leur cause réelle — outil, procédé ou matériau — au lieu de s’effondrer en accusations.
Lorsque la compatibilité échoue : réajuster, refaire le gate ou re-grader
Toutes les évaluations ne se terminent pas par une approbation, et la décision après un échec compte autant que l’évaluation elle-même. Le chemin d’escalade suit l’ordre des coûts :
- Réaccordez-vous d’abord. La plupart des problèmes de remplissage et de fenêtres répondent aux changements de procédé — profilage de vitesse, optimisation des maintiennages, ajustement de la température — à condition que ces modifications restent dans la plage recommandée par la pente.
- Re-grillage ou re-acier ensuite. Si les lignes de soudure atterrissent sur des éléments critiques ou si le chemin d’écoulement nécessite une redistribution, les changements d’outil sont justifiés — mais seulement lorsque le procédé est déjà épuisé et que le comportement de l’écoulement de la pente est réellement adapté à la pièce.
- Re-corrigez en dernier, et délibérément. Le changement de grade réinitialise chaque porte dans ce protocole, donc le remplacement doit être sélectionné en fonction de la défaillance réellement survenue, et non d’un classement de fiche technique. Lorsque la défaillance était limitée par le flux, la logique de remplacement diffère des défaillances limitées par impact ou dimensionnelles — c’est pourquoi la décision de sélection et ce protocole d’évaluation sont des exercices connectés mais séparés, comme exposé dans notreGuide de sélection du moulage par injection par impact pour copolymère PP.
Le fichier de validation avant la production de masse
Le résultat de ce protocole n’est pas un sentiment de confiance ; C’est un dossier. Avant qu’un copolymère en PP ne soit mis en production en masse, ce fichier doit contenir un dossier d’étude de remplissage sur la plage de fusion recommandée, des bandes de retrait mesurées dans les deux sens par rapport aux tolérances de l’outil, des résultats d’impact sur les pièces moulées sur des caractéristiques fonctionnelles incluant l’emplacement des lignes de soudure, la fenêtre de procédé cartographiée avec ses bords documentés, des données de capacité à travers cavités et lots, ainsi que les points de consigne convenus avec leurs tolérances.
Ce fichier rend aussi les changements de notes gérables plus tard. Lorsqu’un fournisseur propose une qualité alternative — pour des raisons de coût, d’approvisionnement ou de performance — les mêmes portes peuvent être réexécutées en une fraction du temps initial, car l’infrastructure d’évaluation existe déjà.
Chambroad fournit des copolymères d’impact allant du moulage à haut débit à cycle rapide à un usage intense, dans le domaine généralPortefeuille polyoléfine de Chambroad. Si vous évaluez une qualité par rapport à un outil spécifique et une bande de tolérance, partagez la géométrie de la pièce, l’épaisseur de la paroi et le profil de service —Contactez notre équipepour les recommandations de grade et le traitement des données nécessaires pour faire fonctionner ces portes efficacement.