
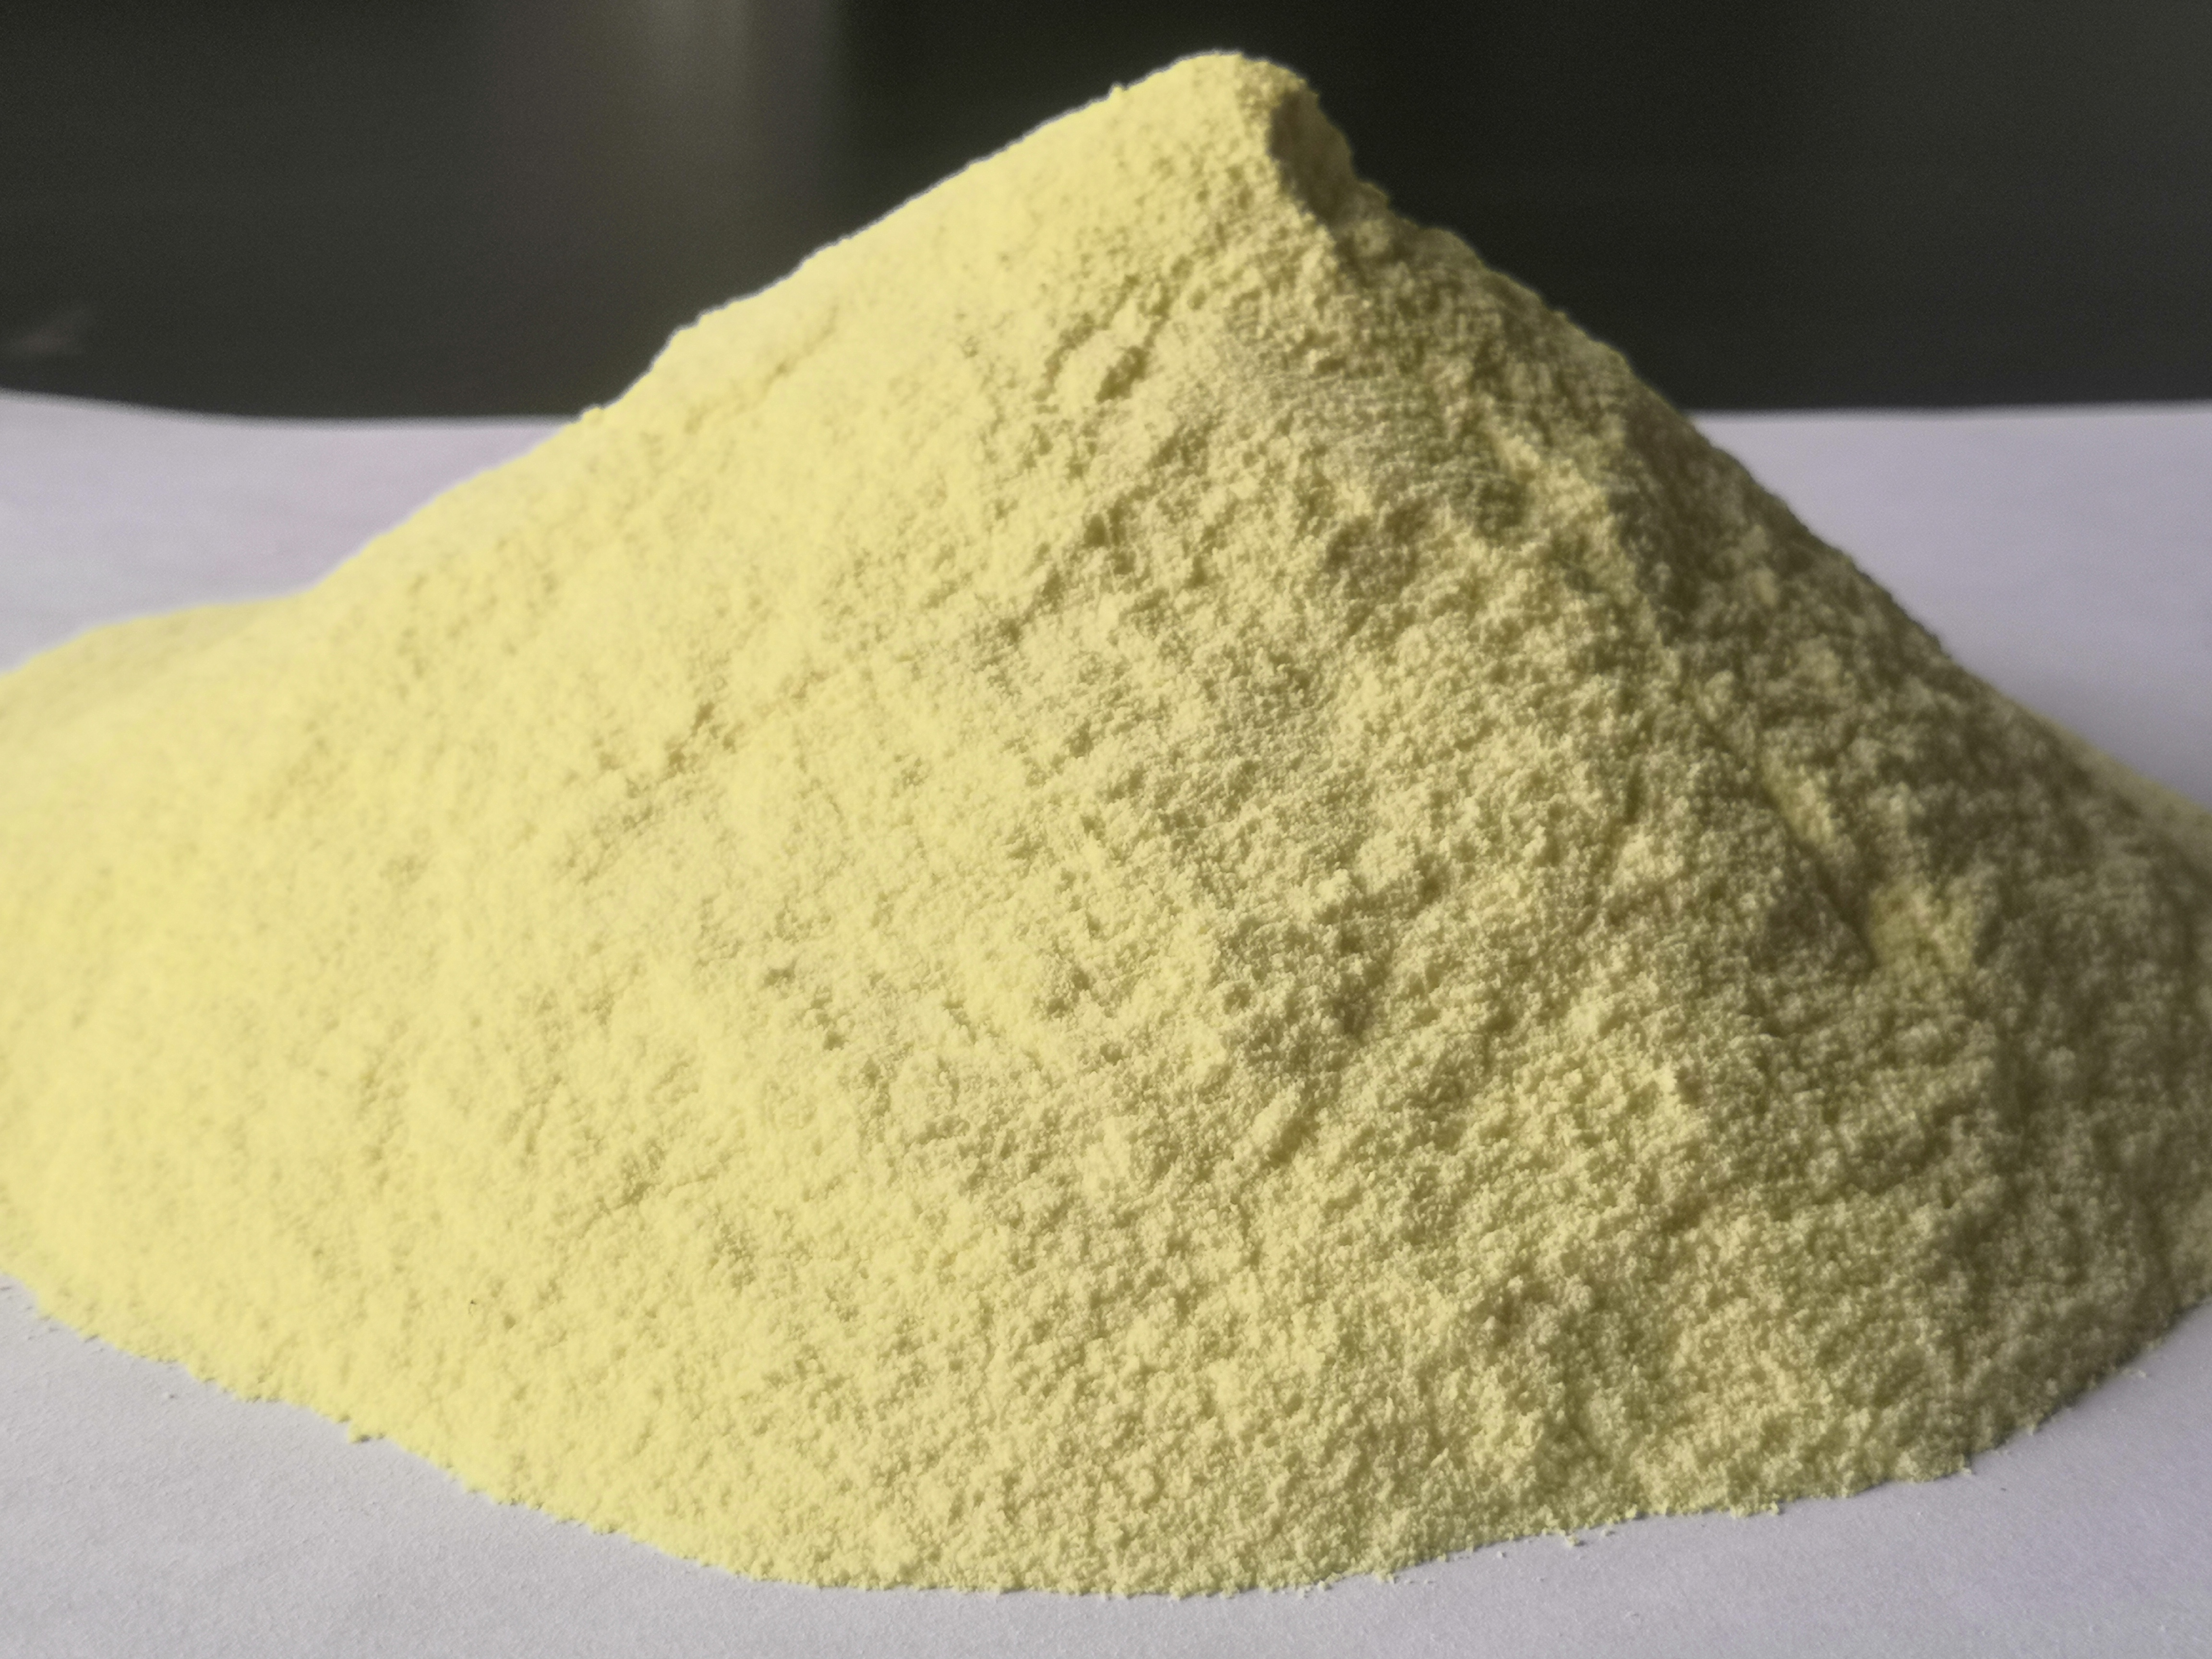
La poudre de para-aramide entre rarement par accident dans un programme de développement. Il survient lorsqu’un revêtement de friction doit maintenir son coefficient de friction par des cycles thermiques répétés, lorsqu’un composé de joint commence à s’étendre à température de fonctionnement, ou lorsqu’un revêtement pare-chaleur doit maintenir un squelette porteur après la dégradation du liant. À ce moment-là, la question d’achat n’est plus « qu’est-ce que la poudre d’aramide » mais « quelle qualité, selon quels termes, et à quelle vitesse pouvons-nous l’introduire dans le mélangeur ».
Cet article est écrit pour les équipes de formulation, d’approvisionnement et de qualité qui travaillent sur cette question. Il précise ce que contient la poudre de la série U de Chambroad, où les essais à la poudre échouent généralement, les termes commerciaux associés à la classe, ainsi que le chemin le plus rapide entre une première demande et une commande de production.
Un polymère, trois formes : commencez par la forme que votre procédé peut gérer
La première décision de sourcing n’est pas une note mais un formulaire physique, et choisir le mauvais coûte un cycle d’essai complet. Chambroad fournit du para-aramide sous trois formes issues de la même chimie polymère, afin qu’une équipe de formulation puisse corriger la trajectoire sans changer de fournisseur ou de système polymère.
| Forme | Utilisation typique | Ce que cela signifie pour votre processus |
|---|---|---|
| Poudre para-aramidienne (U200 / U50) | Revêtements spéciaux et thermiques, scellants, caoutchouc et composés de friction, revêtements séparateurs | Le renforcement est chargé à une viscosité exploitable, dans des systèmes où les fibres plus longues ne se disperseraient pas |
| Nanofibre para-aramidienne (N502 / N503) | Films fins, revêtement séparateur, papier spécial, agents de dimensionnement | Des fibres de diamètre de 20 à 50 nm forment des films denses à faible charge |
| Document para-aramidique (531 / 532) | Noyaux en nid d’abeilles, isolation électrique, panneaux structurels | Fourni sous forme de feuille finie avec des valeurs définies de traction et de déchirure |
La poudre est la forme pour les systèmes liquides et visqueux. Parce qu’elle a moins de surface par unité de poids qu’une fibre fibrilée, elle permet de charger la même chimie à une viscosité que votre équipement peut réellement utiliser, ce qui est précisément là où la pâte et les alternatives minérales sont faibles. Si vous êtes encore en train de régler la chimie elle-même, leDifférences entre le para-aramid et le meta-aramidvalent la peine d’être examinés avant que la note ne soit fixée.
U200 et U50 : ce que dit réellement la spécification
La spécification de la série U est courte, et chaque ligne correspond à un comportement dans votre complexe. Le tableau ci-dessous est la base sur laquelle les échantillons sont cités, il vaut donc la peine de le lire en fonction de vos propres objectifs de formulation avant d’en demander un.
| Paramètre | Valeur de la série U | Pourquoi cela compte dans votre formulation |
|---|---|---|
| Polymère de base | Para-aramid | Chimie du polyamide aromatique sans point de fusion |
| Viscosité logarithmique | 5 à 7 dL/g | Proxy pratique pour le poids moléculaire ; Favorise la rétention par le vieillissement thermique et le comportement d’humidification |
| Taille des particules | En dessous de 150 μm, distribution graduée | Ensembles d’emballage, de rhéologie et de finition de surface dans les revêtements et les scellants |
| Décomposition thermique | Au-dessus de 560 °C | Le renfort dure plus longtemps que le liant lors des cycles de fondu et d’exposition au feu |
| Couleur | Jaune de 40 à 50 | Pas un remplissage blanc ; L’ajustement des couleurs doit être prévu pour les produits clairs |
| Personnalisable à l’enquête | Taille de particule coupée, emballage | Les deux sont intégrés dans le devis lorsqu’ils sont énoncés lors de l’enquête |
La distribution notée mérite un second regard. De nombreuses poudres de base sont fournies en une seule coupe serrée ; la série U est fournie avec une distribution couvrant des fractions fines et grossières. Dans les systèmes de revêtement et de scellant, une coupe graduée se compacte plus efficacement et se dépose de manière plus prévisible qu’une coupe étroite à la même taille supérieure, et dans les composés à friction, elle supporte une couche de friction plus dense et plus stable. Lorsqu’un procédé nécessite une coupe spécifique, la taille des particules est l’un des paramètres que nous personnalisons, et l’indiquer dans l’enquête signifie qu’elle est citée plutôt que négociée après un essai raté.
Cinq points à vérifier avant de commander un échantillon
Les cinq points ci-dessous déterminent la plupart des résultats des procès. Chacune prend quelques minutes à confirmer lors de l’enquête et des semaines pour se détendre après un essai raté.
1. Où se situe le lot dans la plage de viscosité
Une plage de 5 à 7 dL/g est large, et la différence entre ses deux extrémités est suffisamment grande pour modifier votre temps de dispersion et vos résultats de vieillissement thermique. Demandez où se situe un lot spécifique dans la plage plutôt que d’accepter la plage comme réponse, et enregistrez-la avec l’essai pour pouvoir reproduire les résultats lors de la recommande.
2. Distribution de la taille des particules et sa méthode d’essai
Une taille maximale de 150 μm décrit un plafond, pas une distribution, et dans les travaux de revêtement, c’est cette distribution autour de laquelle on formule réellement. Convient à la méthode de mesure ainsi qu’aux limites, car la taille des particules par analyse de crible et par diffraction laser ne correspond pas à la même mesure et une spécification rédigée sans la méthode est ouverte à interprétation des deux côtés.
3. La base de la figure de décomposition thermique
Le para-aramide ne fond pas ; il se décompose thermiquement au-dessus de 560 °C, ce qui le place dans une catégorie différente de la plupart des renforts organiques. Confirmez si la figure est rapportée comme décomposition d’initiation ou de pic, car les deux chiffres répondent à des questions de formulation différentes dans les tests de fondu et dans les travaux de barrière coupe-feu.
4. Conductivité thermique avec sa méthode et ses unités
La faible conductivité thermique est la raison pour laquelle la poudre d’aramide apparaît dans les revêtements barrières thermiques, et c’est aussi la figure la plus souvent citée sans contexte. Nous fournissons la valeur avec la méthode de mesure, la température d’essai et les unités, afin que le chiffre puisse être intégré directement dans votre modèle de revêtement ; une valeur mesurée sur un lit de poudre compactée n’est pas interchangeable avec une valeur mesurée sur un film durci, et un modèle construit sur une mauvaise base manquera son épaisseur cible.
5. Consistance des couleurs pour les produits clairs
Dans les composés sombres à friction, la couleur de la poudre est sans importance. Dans les mastics clairs et les revêtements décoratifs, la variation de couleur d’un lot à l’autre devient un problème de qualité qu’aucune fiche technique ne révèle, donc un échantillon conservé du lot cité doit être vérifié selon votre propre standard de couleur avant l’approbation de la classification. Cette comparaison est plus facile à faire lorsqu’elle est demandée lors de l’échantillonnage qu’après le premier lot de production.
Dispersion : où les épreuves à poudre sont gagnées ou perdues
La plupart des essais en poudre qui échouent ne se passent pas selon les spécifications ; ils échouent lors de la dispersion. La poudre a une faible énergie de surface et ne s’humidifie pas facilement, donc les agglomérats survivent au mélange et refont surface plus tard sous forme de défauts : un film rugueux, une tache visible ou une concentration de contrainte qui déclenche une fissure sous des charges répétées.
- Contrôler l’ordre d’addition et l’énergie de mélange : mouiller la poudre dans un support avant qu’elle ne rencontre une base à haute viscosité vaut mieux que de la charger jusqu’à la sécher en un composé entièrement chargé
- Observez la courbe de viscosité pendant le mélange plutôt qu’à la fin, car une courbe ascendante est généralement le premier signe d’agglomération
- Jugez la dispersion en fonction des propriétés mécaniques du composé durci, puisque les résultats de traction, de déchirure et d’abrasion montreront si la poudre effectue un travail qu’une inspection visuelle ne peut pas faire
Les mêmes principes s’appliquent à une échelle plus fine dans le revêtement séparateur, et leExigences de stabilité thermique pour les matériaux séparateursMontrez comment la qualité de la dispersion apparaît dans les tests d’utilisation finale.
Là où la série U est déjà en production
La poudre d’aramide est un additif coûteux et rarement la méthode la moins coûteuse pour améliorer une propriété mécanique unique. Elle gagne son coût lorsque plusieurs propriétés doivent être maintenues simultanément, ou lorsque l’environnement d’exploitation exclut les alternatives minérales.
- Les matériaux par friction, où la résistance à l’usure et la stabilité thermique doivent rester unies par des cycles thermiques répétés
- Étanchéité et composés de joint, où la stabilité dimensionnelle sous charge compte autant que la résistance chimique
- Barrière thermique et revêtements de protection thermique, où une faible conductivité thermique et un résidu stable sont tous deux nécessaires
- Renforcement en caoutchouc et plastique, où la rigidité doit s’améliorer sans la pénalité de poids d’un remplissage minéral
- Composés résistants à l’usure pour l’entretien abrasif, notammentComposants structurelssous friction continue
- Revêtement séparateur etComposants de stockage d’énergie, où la stabilité thermique est le critère de sélection principal
C’est une demande de production, pas un intérêt pour les pipelines. Un fabricant spécialisé de revêtements a reçu 26 tonnes de poudre de la série U pour les revêtements résistants aux boucliers thermiques et à l’ablation, une application où une faible conductivité thermique et un résidu de charbon stable sont les deux exigences qui excluent les charges minérales moins chères.
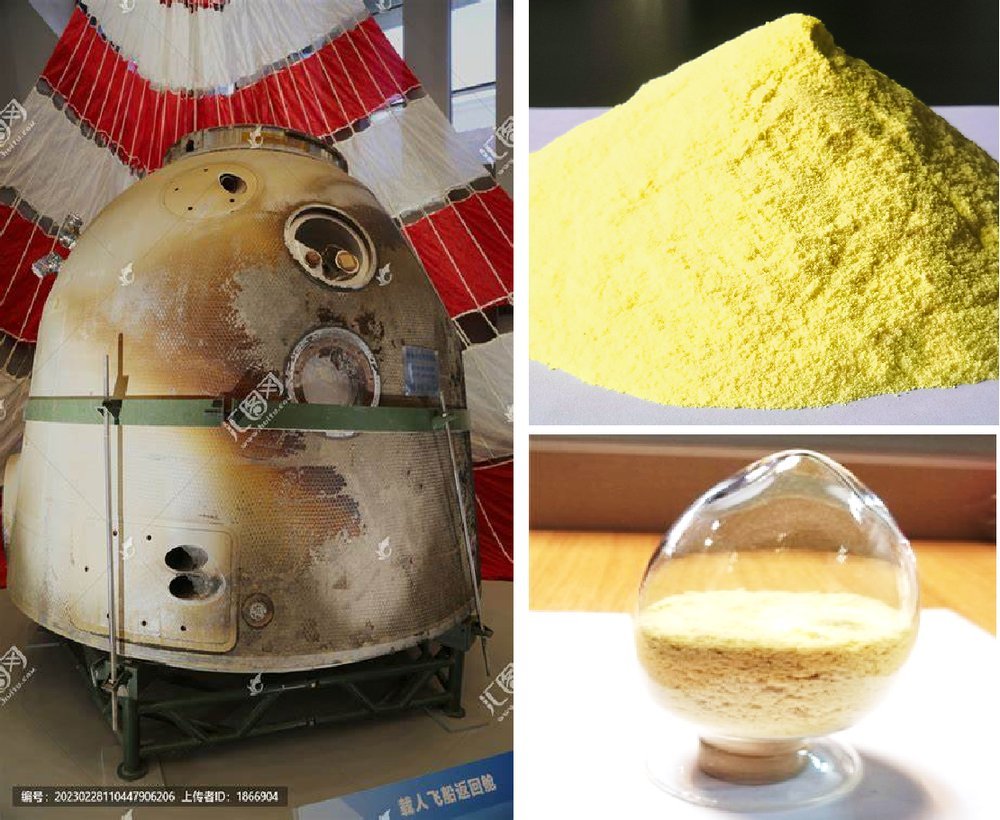
Lorsque l’exigence est une feuille finie plutôt qu’un additif composé, leNotes des copies para-aramidesDes combinaisons d’épaisseur et de résistance de couverture qu’une poudre ne peut atteindre, et les deux familles sont souvent évaluées côte à côte pour le même programme.
Conditions commerciales auxquelles vous pouvez planifier
Les conditions d’approvisionnement déterminent à quelle vitesse un résultat de laboratoire devient une commande de production, donc ils appartiennent au début de l’évaluation plutôt qu’à la fin. Les termes ci-dessous s’appliquent à la gamme de poudre de la série U.
| Objet | Mandat |
|---|---|
| Quantité minimale de commande | 1 kg, suffisant pour un véritable essai en laboratoire plutôt qu’un échantillon symbolique |
| Délai d’exécution | 60 à 90 jours, ce qui reflète les étapes de traitement supplémentaires derrière la poudre |
| Capacité mensuelle | 5 tonnes sur la ligne de poudre |
| Personnalisation | Taille de particule, coupe et emballage, définis à l’étape de la demande |
| Contrôle qualité | Surveillance continue des procédés avec inspection préalable à 100 % |
| Livraison et paiement | EXW Boxing, Shandong ; Paiement par virement bancaire |
| Support après-vente | Support technique à distance et accompagnement technique sur site lors de l’évaluation |
| Marché d’exportation cible | Union européenne, aux côtés de l’approvisionnement intérieur en Chine |
Le délai de 60 à 90 jours est l’élément le plus souvent sous-estimé. Si votre programme a une date de validation fixe, la commande de poudre doit être passée avant que la formulation ne soit pleinement optimisée, ce qui signifie en pratique commander deux grades candidats en parallèle plutôt que séquentiellement. La quantité minimale de commande de 1 kg est fixée précisément pour qu’un essai parallèle de ce type reste abordable.
Les délais de livraison évoluent avec la quantité et la personnalisation, donc cela en vaut la peineConfirmation du planning actuel avec l’équipe commercialeavant que votre date de validation ne soit verrouillée.
Systèmes de certification et de gestion
La poudre est un additif que l’on ne peut pas inspecter visuellement, ce qui fait du système de gestion du producteur une partie intégrante de la spécification du matériau plutôt qu’une formalité. L’opération de production d’aramide, derrière la série U, détient trois certificats de système de gestion, tous délivrés par Beijing Engewei Certification Center Co., Ltd. (NGV) :
- ISO 9001:2015 gestion de la qualité, certificat 05326Q00173R201, délivré le 19 mai 2026, valable jusqu’au 18 mai 2029
- ISO 14001:2015 gestion environnementale, certificat 05324E30213R1M, délivré le 16 mai 2024, valable au 15 mai 2027
- ISO 45001:2018 gestion de la santé et de la sécurité au travail, certificat 05326S00131R201, délivré le 19 mai 2026, valable jusqu’au 18 mai 2029
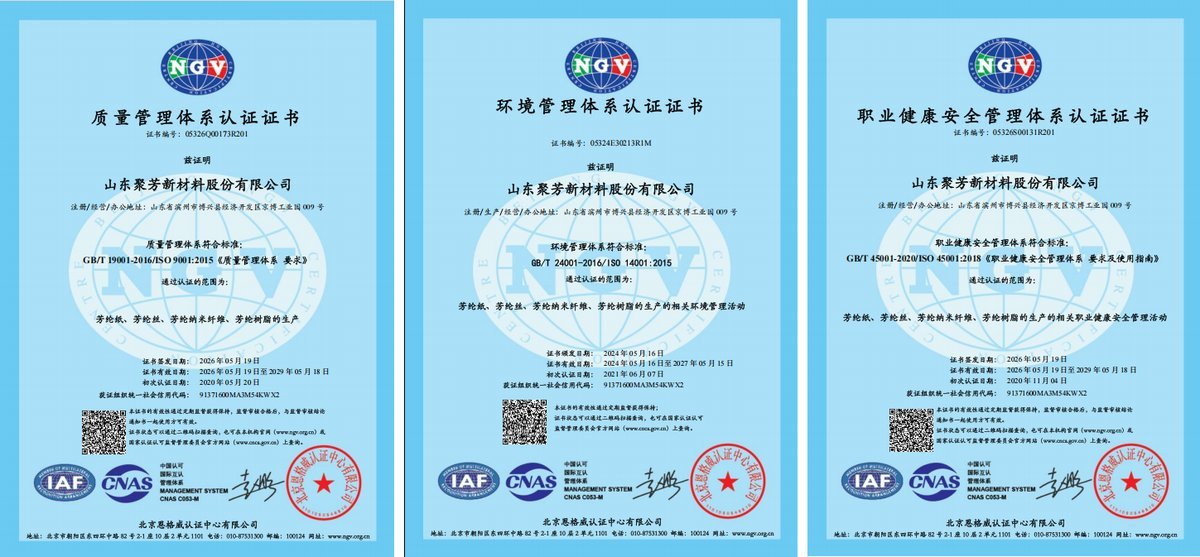
Le certificat ISO 9001:2015 couvre la production de papier d’aramide, de filament d’aramide, de nanofibres d’aramide et de résine d’aramide, la matière première polymère derrière les catégories de poudre. Deux détails méritent d’être vérifiés sur tout certificat qu’un fournisseur vous envoie : si l’énoncé de portée nomme la famille de produits que vous achetez réellement, et si la date d’expiration se situe dans votre propre fenêtre de qualification, puisqu’un certificat proche du renouvellement sera réaudité pendant votre programme.
Le statut du certificat peut être vérifié directement auprès de l’organisme de certification, et le code QR imprimé sur chaque certificat renvoie à l’entrée du registre. La vérification prend quelques minutes et élimine la plupart des incertitudes autour d’un fournisseur qui donne un numéro de certificat mais n’envoie pas le document lui-même.
Comment commencer une évaluation avec Chambroad
Les évaluations s’effectuent selon une séquence simple, et la quantité minimale de commande de 1 kg existe de sorte que les deux premières étapes peuvent se faire en semaines plutôt qu’en trimestres.
- Étape 1 : envoyer une demande décrivant l’application, le système porteuse et les propriétés cibles
- Étape 2 : recevoir un échantillon de la commande minimale de 1 kg, avec la taille de particule coupée et l’emballage que vous avez spécifiés
- Étape 3 : effectuer l’essai de dispersion, en ordonnant deux notes candidates en parallèle si la date de validation est fixe
- Étape 4 : confirmer la spécification et les méthodes d’essai par rapport au lot de qualification, puis passer à la fourniture en volume selon le calendrier convenu
Plus la demande décrit la demande avec précision, plus la soumission est rapidement retournée. Les détails qui raccourcissent le plus le cycle sont :
- Application cible et secteur qu’elle sert
- Système de support ou de liant, y compris le solvant si la poudre se disperse en phase liquide
- Plage de température de traitement que le composé doit supporter
- Les propriétés que la poudre devrait apporter sont indiquées comme des cibles plutôt que comme un nom de grade
- Taille de particule requise et emballage
- Objectif de quantité et de délai, afin que le délai de 60 à 90 jours puisse être planifié par rapport à votre date de validation
Parce que la poudre, les nanofibres et le papier proviennent d’une seule source, un essai qui pointe vers la mauvaise forme physique plutôt que la mauvaise chimie peut être redirigé sans une qualification de second fournisseur. Pour situer où les matériaux aramides sont spécifiés dans l’industrie, leTendances industrielles et avantages matériels de la fibre d’aramide.Décrivez les applications qui stimulent la demande actuelle.
Prêt à évaluer la poudre de para-aramide dans votre formulation ?
Envoyez vos exigences de candidature pour une discussion sur la spécification, un devis et un échantillon de 1 kg de la série U.
Demandez un échantillon