
Le séparateur est la dernière ligne de défense — et il fond
Dans une cellule lithium-ion, trois composants effectuent le travail actif : la cathode, l’anode et l’électrolyte. Le quatrième — le séparateur — ne fait rien pendant le fonctionnement normal. C’est une membrane poreuse, typiquement de 12 à 25 microns d’épaisseur, dont la seule fonction est de maintenir les électrodes séparées tout en laissant passer les ions lithium. Elle ne transporte aucun courant, ne stocke aucune énergie et est invisible à la fonction électrique de la cellule. Pourtant, lorsqu’une batterie tombe en panne, c’est presque toujours le séparateur qui se transforme d’un événement anormal en catastrophe. Comprendre pourquoi est le point de départ de toute discussion sérieuse sur le choix des matériaux séparateurs.
Le mécanisme de défaillance dominant dans les cellules lithium est le décontrôle thermique — une cascade exothermique auto-accélérée dans laquelle la production de chaleur dépasse la dissipation thermique. La cascade est régie par une séquence de réactions qui s’activent à des températures de plus en plus élevées. L’électrolyte commence à se décomposer vers 80–120°C. La couche d’interphase d’électrolytes solides (SEI) sur l’anode se décompose à partir de 90°C vers le haut. Vers 130°C, le séparateur en polyéthylène (PE) commence à s’adoucir et à se rétrécir. Autour de 160°C, les séparateurs PE et polypropylène (PP) perdent leur intégrité structurelle et fondent. Au moment où la cathode libère de l’oxygène à 200–250°C, le séparateur s’est effondré depuis longtemps, les électrodes sont en contact physique direct, et un court-circuit interne a déjà délivré le courant massif qui enflamme la cellule. Le décontrôle thermique, dans la grande majorité des défaillances de champ, n’est pas déclenché par une surprise chimique — il est déclenché par la disparition du séparateur au pire moment possible.
C’est pourquoi la stabilité thermique des séparateurs n’est pas un « avantage » sur une fiche technique. C’est la seule propriété qui détermine si un événement d’abus — un court-circuit externe, une surcharge, un écrasement mécanique, une pénétration de clou — reste une excursion thermique gérable ou s’intensifie en évacuation, incendie et propagation à travers le module. Les séparateurs PE et PP conventionnels dans presque toutes les cellules commerciales aujourd’hui ont été choisis pour le coût, la conductivité ionique et la facilité de fabrication — et non parce qu’ils sont thermiquement adéquats. Ce n’est pas le cas. L’industrie a vécu avec ce fossé car les cellules se comportent principalement dans des conditions normales, et parce que les événements d’abus qui exposent cet écart sont statistiquement rares. À mesure que la densité d’énergie des cellules augmente, que les formats de paquets se compriment et que les courants de charge rapide augmentent, « statistiquement rare » n’est plus une base acceptable pour un composant critique pour la sécurité.
La cascade de défaillance PE/PP : la demi-seconde qui décide de tout
Pour comprendre ce qu’un séparateur thermiquement stable vous apporte, il est utile de parcourir au ralenti la séquence de défaillance d’un séparateur polyoléfine conventionnel. Imaginez une cellule subissant un point chaud localisé — provenant d’une particule interne, d’une dendrite ou d’un événement d’abus externe — qui pousse une région du séparateur vers 140°C.
À environ 130°C, un séparateur PE avec un revêtement d’arrêt standard commence à présenter un comportement d’arrêt : les pores se ferment lorsque le polymère s’amollit, le courant ionique s’arrête et la réaction électrochimique locale est interrompue. Dans un cas bénin — une surcharge brève, une faible variation de température — cet arrêt est récupérable et la cellule survit. Mais la fermeture n’est pas la fin de l’histoire. Le court-circuit qui a causé la chaleur fournit toujours de l’énergie résistive. La température locale ne cesse d’augmenter.
Entre 130°C et 160°C, le séparateur ramolli commence à se rétrécir anisotropiquement — typiquement 10 à 30 % dans la direction transversale pour les films orientés uniaxialement, et 5 à 10 % même pour les pentes orientées biaxialement. Le retrait éloigne le bord séparateur de la zone qu’il recouvrait. Si le point chaud est près d’une languette, d’une soudure ou d’une région pliée, la rétraction ouvre une fenêtre directe entre les revêtements d’électrodes. À 160–165°C, le PE atteint la fusion complète ; à 165–175°C, le PP suit dans les constructions PP/PE/PP à trois couches. L’intervalle complet entre la première fermeture des pores et l’effondrement mécanique complet est mesuré en secondes — et dans les cellules à haut débit, le court-circuit interne qui suit dépose des kilowatts de puissance dans quelques centimètres carrés de rouleau de gelée. Des éclairs électrolytiques, la cathode se libère d’oxygène, et les cellules voisines du module absorbent la chaleur rayonnée et entament leur propre cascade. Le séparateur n’a pas causé la panne, mais son effondrement a supprimé la seule barrière qui aurait pu la contenir.
L’objectif technique est donc précis : maintenir l’intégrité mécanique et la stabilité dimensionnelle du séparateur pendant la fenêtre de température durant laquelle les autres réactions de défaillance se développent encore — assez longtemps pour que la masse thermique de la cellule, les dispositifs d’interruption de courant et les protections au niveau du pack intervenent. C’est un problème de matériaux, et c’est là que le para-aramide entre en jeu.
Pourquoi le para-aramide ne fond pas : l’argument moléculaire
Le para-aramide — poly(p-phénylène téréphthalamide), ou PPTA — est une polyamide entièrement aromatique dans laquelle le polymère est constitué d’anneaux benzènes reliés par des groupes amides dans une configuration para. Comparez cela au polyéthylène, dont l’épine dorsale est une chaîne carbone-carbone aliphatique flexible. Les différences qui comptent pour la sécurité des batteries sont structurelles :
- Pas de transition de fusion à exploiter.Le PPTA ne fond pas à aucune température inférieure à son seuil de décomposition. Les chaînes aromatiques rigides sont entassées dans des domaines cristallins hautement ordonnés, stabilisés par des liaisons hydrogène entre groupes amides adjacents et des interactions pi-pi entre les cycles aromatiques. Il n’existe pas de mobilité de chaîne disponible pour une transition de fusion — le polymère maintient une structure portante jusqu’à ce que les liaisons covalentes elles-mêmes commencent à se dégrader. C’est pourquoi la fibre para-aramidienne est spécifiée dans les textiles barrière au feu et les boucliers thermiques structurels où les polyoléfines et les polyamides ont déjà cessé d’exister en tant que solides.
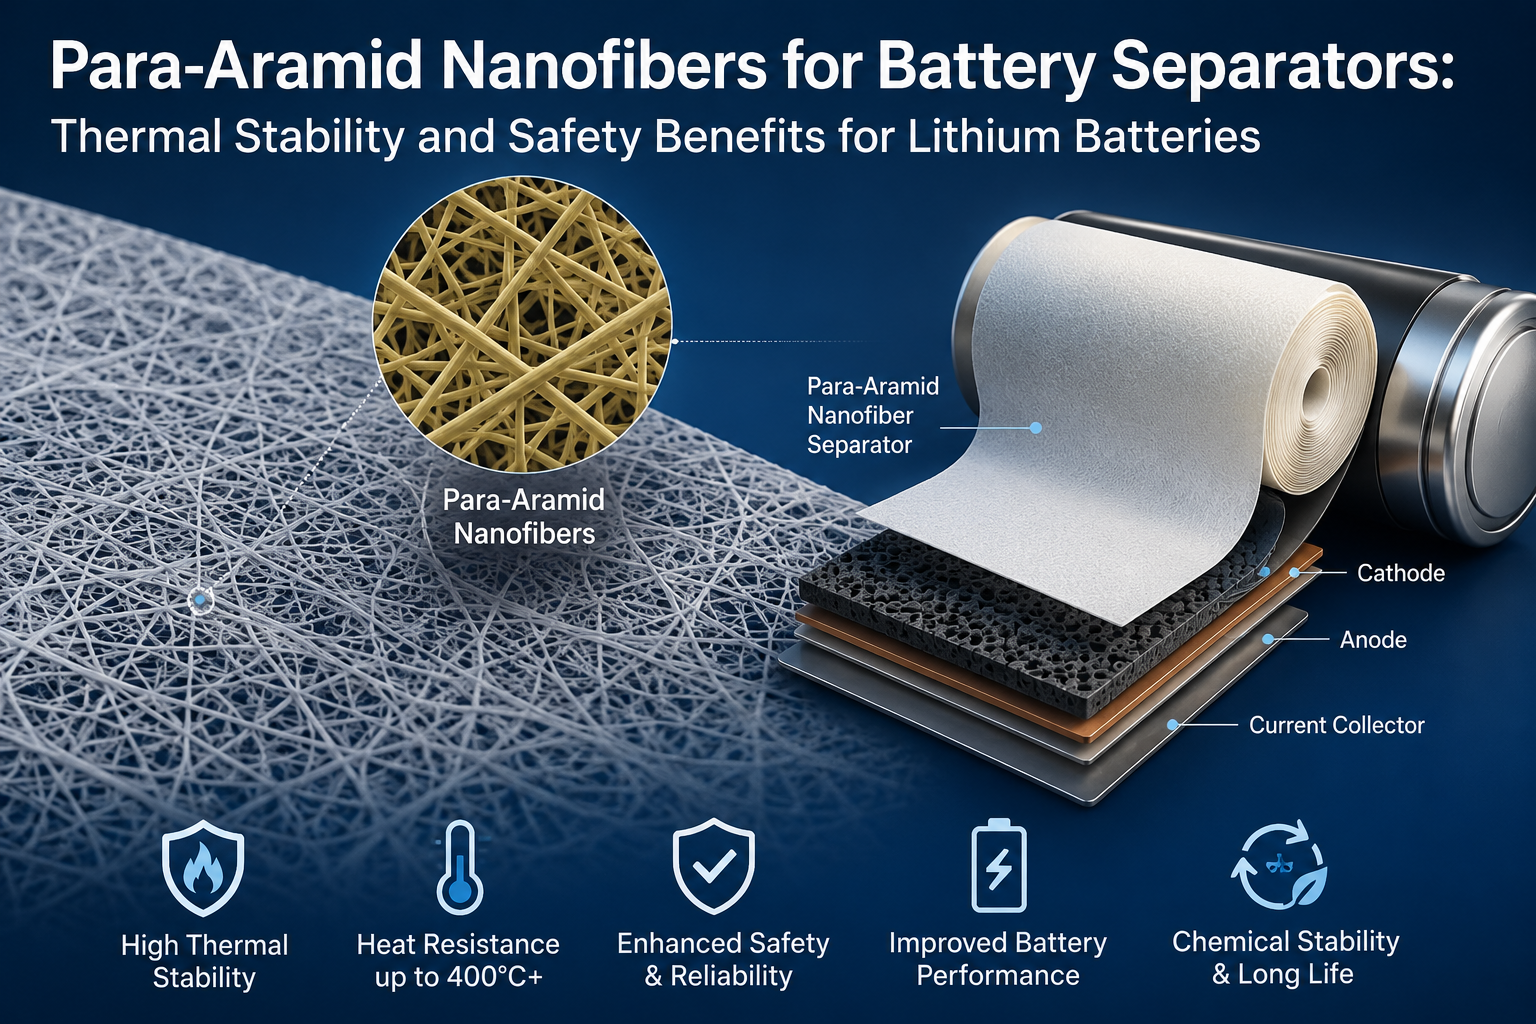
- Décomposition bien au-dessus de la fenêtre thermique à dégagement.La décomposition du PPTA commence au-dessus de 500°C. Pour les applications de séparateurs de batterie, le chiffre pratiquement pertinent est la température de rupture du film : les revêtements de séparateurs en nanofibres para-aramide maintiennent l’intégrité de la membrane avec des températures de rupture supérieures à 400°C — un chiffre qui place le séparateur en dehors de toute la cascade de réaction de 80–250°C de dégagement thermique. Le séparateur n’est plus le premier composant à lâcher. C’est parmi les derniers.
- Stabilité dimensionnelle à la température.En raison de l’absence de transition d’adoucissement pendant la fenêtre de fonctionnement, un séparateur revêtu d’aramide présente un retrait thermique proche de zéro à des températures où un film de base polyoléfine s’est déjà contracté de pourcentages à deux chiffres. Le revêtement fonctionne comme un échafaudage dimensionnel : même si la couche sous-jacente de PE s’adoucit, le réseau d’aramiden maintient la géométrie et préserve la séparation des électrodes. C’est le mécanisme « squelette » qui a favorisé l’adoption des séparateurs recouverts de céramique — et la nanofibre d’aramide apporte des propriétés supplémentaires que les revêtements céramiques n’ont pas.
- Isolation électrique inhérente et compatibilité chimique.Le para-aramide est un matériau diélectrique ayant une longue histoire de service dans les articles d’isolation électrique pour transformateurs et moteurs, et sa structure chimique aromatique résiste aux solvants carbonatés, sels de lithium et additifs électrolytiques utilisés dans les cellules lithium-ion. Le revêtement séparateur ne nécessite pas d’isolation supplémentaire et n’introduit pas de contaminants ioniques.
Pourquoi la nanofibre — et non la fibre d’aramide conventionnelle
Le para-aramide est disponible comme filament continu et fibre de base depuis des décennies — les fils familiers de 10 à 15 microns utilisés dans la protection balistique et les éléments de résistance des câbles optiques. Pourquoi l’application séparatrice de batterie nécessite-t-elle spécifiquement le facteur de forme nanofibre ? La réponse réside dans les contraintes géométriques d’un séparateur.
Une couche de revêtement séparateur doit être fine — microns à un chiffre — mais sans trous d’épingle et mécaniquement cohérente. Une seule fibre d’aramide conventionnelle de 12 microns de diamètre est plus épaisse que l’ensemble du budget de revêtement. Les microfibres coupées à ce diamètre ne peuvent pas former une toile dense et uniforme à une épaisseur inférieure à 10 microns ; elles laissent des vides et des défauts d’ouverture qui contredisent l’utilité du revêtement. Un diamètre de la fibre inférieur à environ 100 nanomètres modifie la physique : la surface spécifique augmente de deux à trois ordres de grandeur, et les fibres forment des réseaux denses et intriqués dans lesquels les points de contact interfibres remplacent l’enclenchement mécanique comme mécanisme de transfert de charge. À cette échelle, les dispersions de nanofibres para-aramidiques forment des films continus et flexibles avec une porosité contrôlée — l’architecture des pores nécessaire au transport lithium-ion — à des poids de revêtement qui ajoutent une épaisseur et une résistance négligeables à la cellule.
Un second avantage, moins évident, est la chimie de surface. La fibre para-aramidienne conventionnelle est chimiquement inerte — conséquence de la surface dense et hautement cristalline — ce qui limitait historiquement son utilisation comme renforcement composite car les interfaces avec les matériaux matriciels étaient faibles. Les voies de production de nanofibres qui produisent la fibre directement à partir de l’étape de polymérisation, plutôt que par fibrillation de fibres filées, exposent une densité beaucoup plus élevée de groupes fonctionnels amides par unité de masse. Les surfaces résultantes sont réactives et compatibles avec les liants polymères et les matrices de revêtement, ce qui est précisément le comportement qu’un revêtement séparateur doit pour adhérer au film de base et survivre à l’enroulement des cellules, à la compression de la pile et à l’immersion à long terme en électrolytes sans délamination ni perte de particules. Ces propriétés — stabilité thermique et dimensionnelle, dispersibilité et capacité de formation de film — constituent la proposition de valeur centrale deMatériaux para-aramidiquesconçu pour des applications de revêtement fonctionnel.
Ce que montrent réellement les données de durabilité
L’argument de sécurité pour l’aramide dans les séparateurs se réduit à un petit ensemble de quantités mesurables. Le tableau ci-dessous place les classes de matériaux côte à côte sur les propriétés qui régissent la réponse à l’abus :
| Propriété | Séparateur PE | PP / Tri-couche | PE revêtu de céramique | Revêtement en nanofibres d’aramide |
|---|---|---|---|---|
| Température d’arrêt | ~130°C | ~130–165°C (couche PE) | ~130°C | Arrêt par film de base |
| Température de fusion / effondrement | ~135–145°C | ~165–175°C | Le film de base fond ; Résidus céramiques | Intégrité de la membrane >400°C |
| Retrait thermique @130°C, 1 h (TD) | 5–10% | 2–5% | <2 % (régions recouvertes) | Presque zéro ; L’échafaudage tient la géométrie |
| Résistance à la perforation / compression | Référence | Un peu plus haut | Amélioré (abrasif) | Amélioré (réseau robuste et flexible) |
| Flexibilité du revêtement / traitement du rouleau | — | — | Les particules liées peuvent se détacher sous la flexion | Film continu, sans dégagement de particules |
| Mouillabilité (électrolytes carbonatés) | Mauvais (traitement hydrophobe de surface nécessaire) | Pauvre | Bien | Bien ; Stable sur la durée de vie |
Trois observations issues de cette comparaison méritent d’être soulignées. Premièrement, les séparateurs recouverts de céramique — la solution actuelle de haute sécurité — améliorent le retrait mais ne modifient pas fondamentalement le mode de défaillance : lorsque le film de base en PE fond, la couche céramique reste un résidu de particule lâche et non lié dont l’intégrité dépend entièrement de la performance du liant à température. Une couche d’aramide, en revanche, est une couche structurelle continue en soi. Deuxièmement, la flexibilité de la couche d’aramide est importante dans la fabrication : les revêtements céramiques ajoutent un risque d’abrasion lors de la conversion rouleau-rouleau et de l’enroulement de cellules, tandis qu’un film organique continu fléchit avec le substrat. Troisièmement, le mouillage électrolytique affecte directement la vitesse d’assemblage des cellules et la résistance interne — un domaine où la chimie de la surface polaire de l’aramide surpasse la polyoléfine non traitée.
Chemins d’intégration : revêtement, membrane autonome ou composite
Pour les ingénieurs cellulaires et séparateurs évaluant l’adoption de nanofibres d’aramide, trois architectures dominent le développement, chacune avec des compromis distincts :
- Revêtement sur un film de base polyoléfine.Le chemin le moins perturbateur : une couche de revêtement en nanofibres d’aramide, de 1 à 3 microns, appliquée à un séparateur PE ou à trois couches existant, utilisant le film de base pour la structure des pores et la fonction d’arrêt, tandis que la couche d’aramide, fournit un échafaudage dimensionnel à haute température. Cela préserve la base de fabrication mature de polyoléfines et ajoute la marge de sécurité là où elle est nécessaire. C’est aussi l’architecture qui exploite le plus directement les propriétés de formation et de dispersion du film de la nanofibre d’aramide — le matériau peut être recouvert de dispersions aqueuses ou solvantes à l’aide de lignes de revêtement converties.
- Séparateurs de papier aramide renforcés par la fubride.Pour les applications où le film polyoléfine complet doit être remplacé — cellules spécialisées à haute température, certaines chimies primaires en lithium et formats de nouvelle génération — le para-aramide peut être transformé en membranes séparatrices autoportantes en utilisant des procédés de fabrication de papier, la même base technologique utilisée pour les papiers isolants en aramide. LePapier para-aramide haute performanceLa famille de procédés démontre que des feuilles d’aramide uniformes et fines de grande surface sont fabriquables à l’échelle industrielle — la capacité de noyau requise par une membrane de qualité séparatrice.
- Composites hybrides céramique-aramide.La combinaison de particules inorganiques avec une matrice liante de nanofibres en aramide capture à la fois la rigidité à haute température des céramiques et la ténacité, la flexibilité et l’adhésion du réseau organique — répondant aux limites de détachement et de fragilité des particules des revêtements purement céramiques. Parce que la surface de la nanofibre présente une abondance de groupes fonctionnels amides, la phase aramidienne peut agir comme la matrice structurelle plutôt que comme un additif passif.
Une mise en garde pratique concernant l’architecture des pores : le passage d’une structure de pores à film étiré (pores tortueux en fente) à une structure revêtue ou fibreuse modifie la relation porosité-tortuosité-résistance. Les plages cibles pour les cellules de puissance exigent généralement une porosité de 35 à 45 % avec une forte tortuosité dans la direction du plan traversant. Les réseaux de nanofibres en aramide peuvent être réglés dans cette plage lors de la dispersion et de la formulation du revêtement, mais le paramètre doit être conçu, et non supposé — la résistance des séparateurs influence directement la capacité de charge rapide et la génération de chaleur lors d’un fonctionnement à haute vitesse.
Spécifier la nanofibre para-aramidienne de qualité batterie : quoi évaluer
Tous les produits de nanofibres para-aramidiques ne conviennent pas aux travaux de séparation. La voie de production détermine la morphologie des fibres, la chimie des surfaces et le comportement de dispersion — et ceux-ci déterminent la qualité du revêtement. Lors de l’évaluation d’une source de matériau, les ingénieurs en matériaux de batteries doivent se concentrer sur cinq dimensions techniques :
- La voie de production et ses implications.Les nanofibres générées directement par des processus de polymérisation-cisaillement à basse température en une seule étape conservent une chimie réactive des surfaces et une morphologie uniforme, contrairement aux nanofibres fibrillées ou d’origine mécanique avec des distributions de longueurs variables et une activité de surface plus faible. Cette méthode régule également la teneur en acide résiduel et en sel — un problème de contamination pour les applications de batteries nécessitant une purification validée.
- Qualité de dispersion dans le milieu de revêtement.Que la ligne de revêtement soit aqueuse ou à base de solvant, la nanofibre doit se disperser en une suspension stable sans agglomérats à la concentration du procédé. Une mauvaise dispersion produit des défauts de revêtement — zones fines, trous d’épingle et variations de densité — qui annulent la fonction de sécurité. Demandez des données de stabilité de dispersion dans le milieu spécifique utilisé par le procédé de revêtement.
- Intégrité du film à l’épaisseur cible.La métrique d’acceptation pertinente n’est pas la résistance à la traction de la fibre, mais la température de rupture et l’intégrité mécanique de la membrane formée au poids de revêtement spécifié. Testez le film, pas la fibre — les films autoportants et les stratifiés recouverts de moins de 10 microns se comportent différemment des matériaux en vrac.
- Compatibilité des électrolytes et extractables.Le matériau doit conserver des propriétés mécaniques après une immersion prolongée dans un électrolyte carbonaté à température élevée, et ne doit pas libérer des espèces ioniques qui dégradent la performance des cellules. Un test de trempage de longue durée avec mesure de captation et de rétention d’électrolytes fait partie de tout protocole de qualification.
- Maturité et échelle de l’offre.Les revêtements séparateurs sont consommés en grand volume, et un cycle de qualification mesuré en mois ne peut être répété à chaque changement d’alimentation. Établissez l’échelle de production du fournisseur, les mécanismes de cohérence qualité et le support en ingénierie applicative avant de confier la conception d’une cellule au matériau.
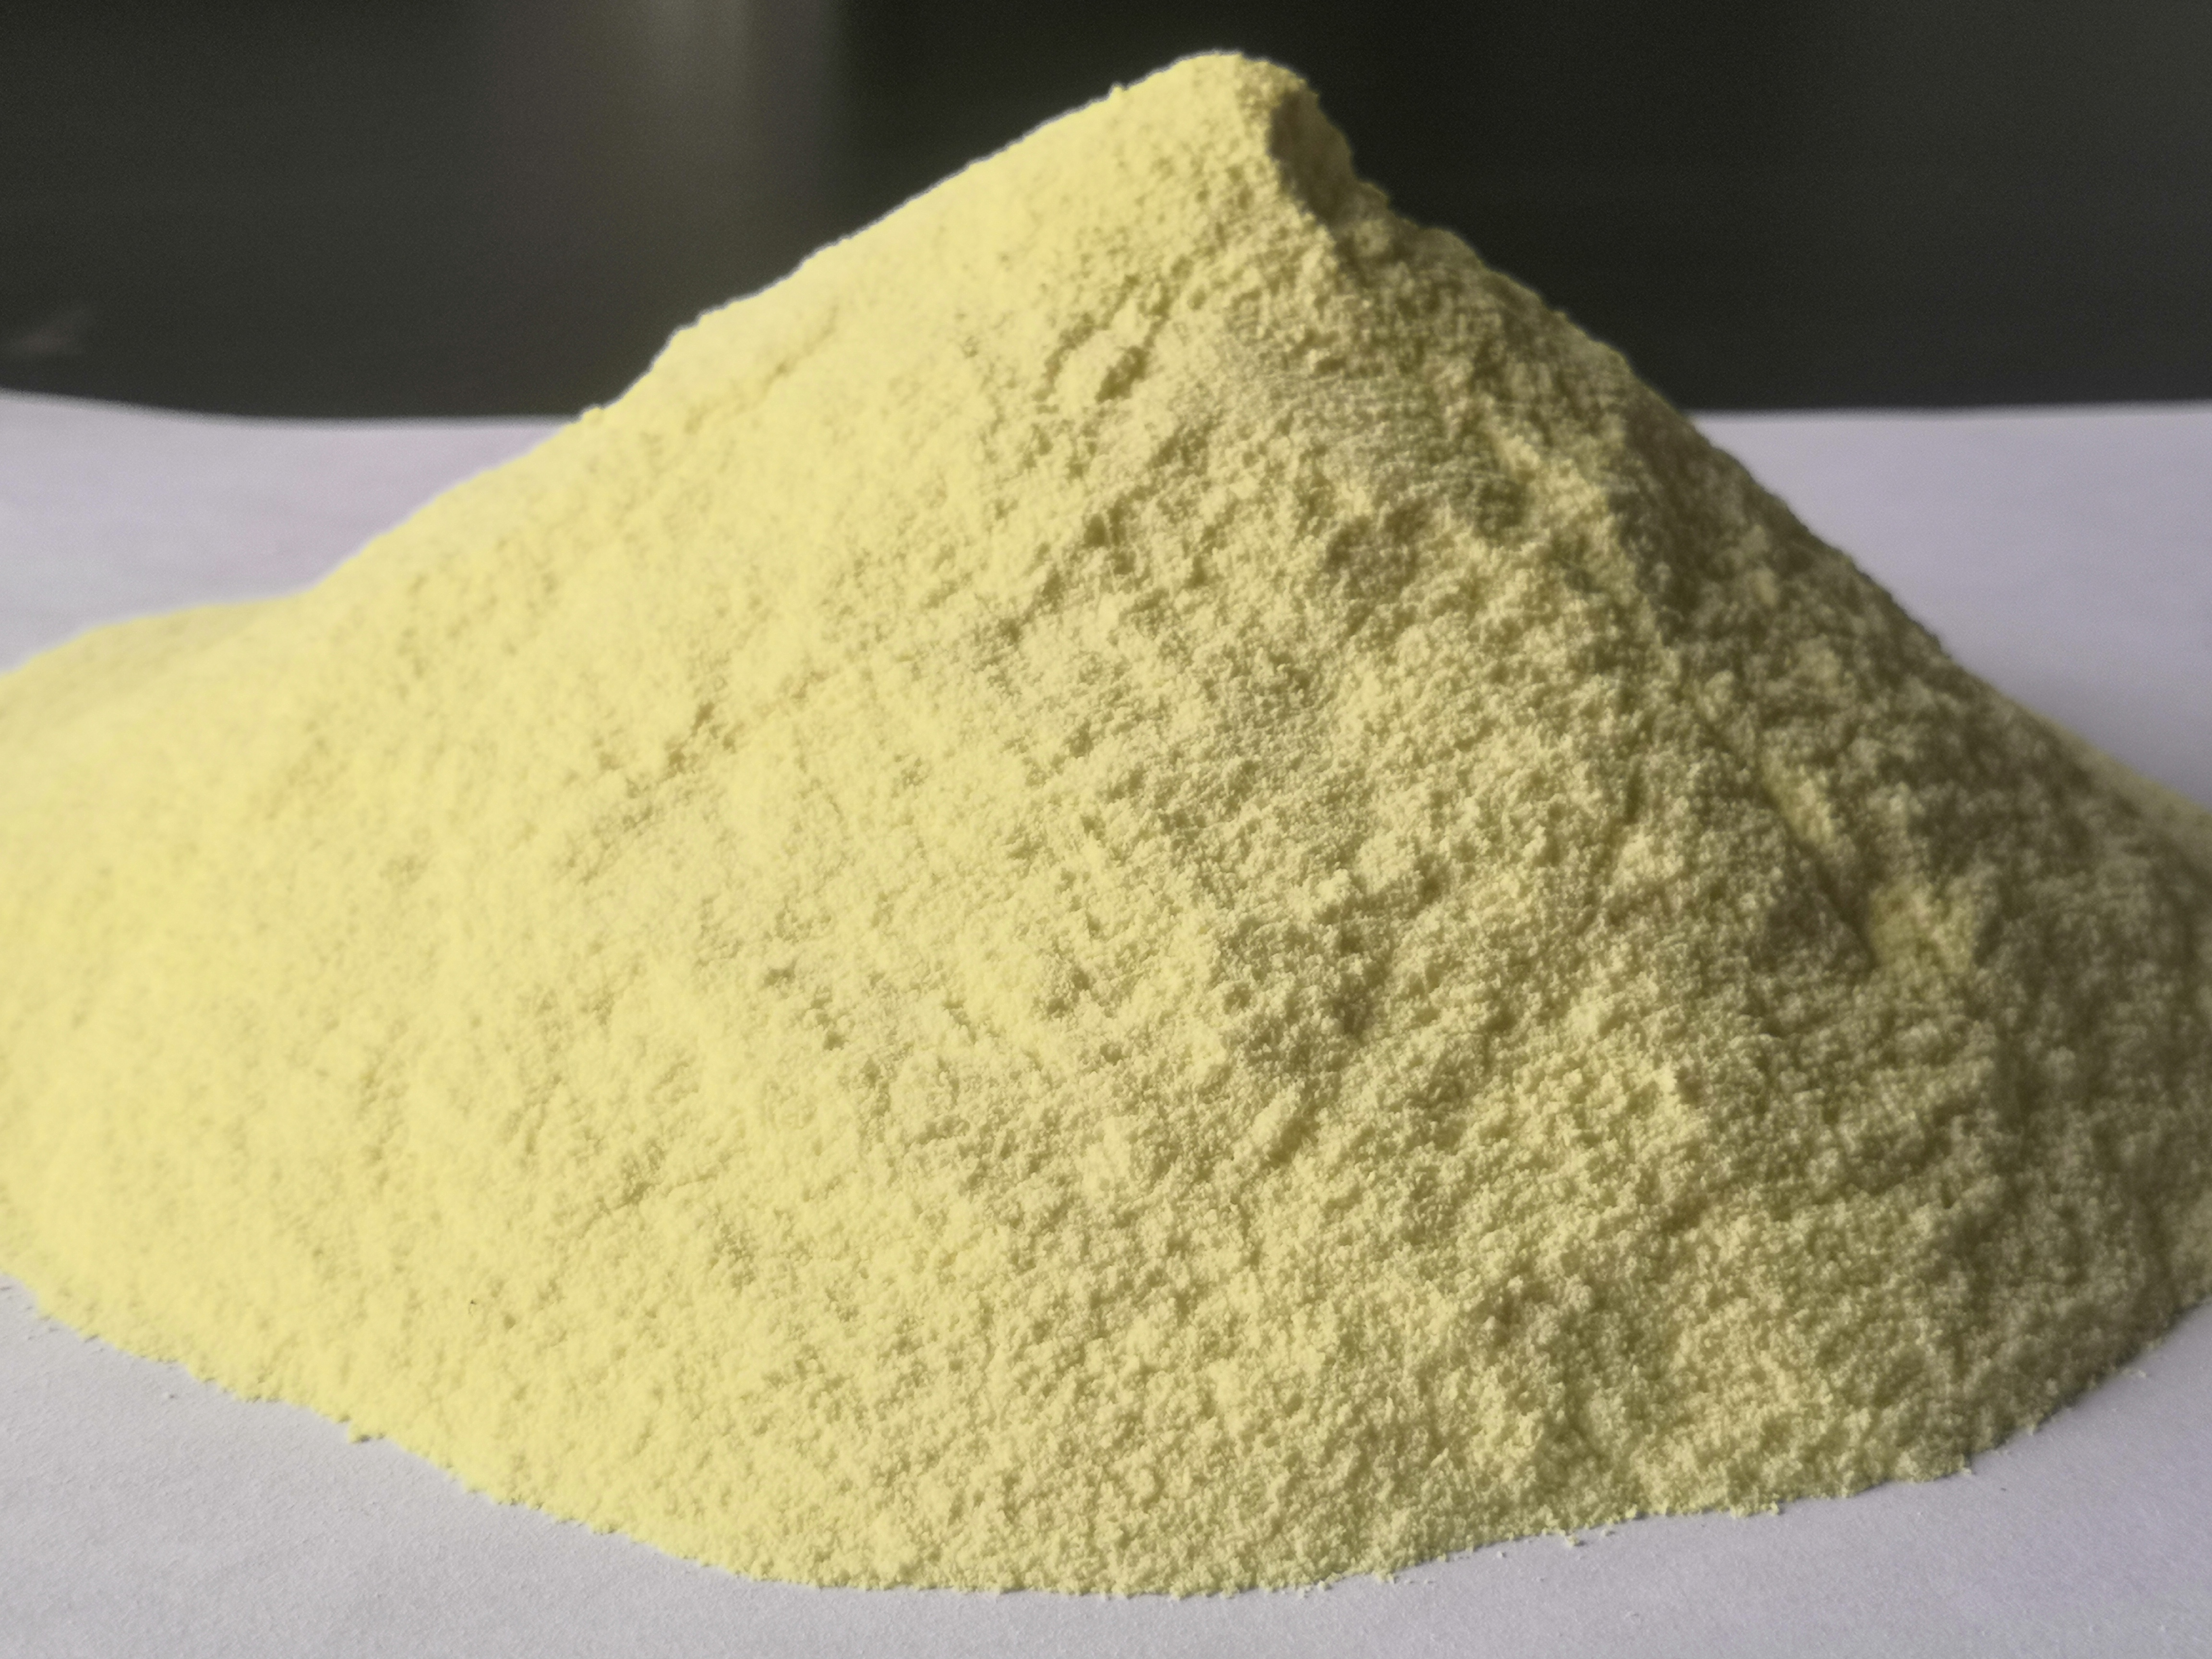
Pour les équipes qui construisent cette évaluation, la nanofibre para-aramidienne produite par la voie basse température en une étape — comme le matériau Qianbolun N502 de la division Jufang New Materials de Chambroad, développé avec l’Université Tsinghua — illustre le profil de propriété exigé par l’application du séparateur de batterie : température de rupture de membrane supérieure à 400°C, excellente stabilité dimensionnelle, dispersion uniforme dans l’eau et les milieux organiques, et capacité de formation de films adaptée aux procédés de revêtement. Son champ d’application documenté inclut explicitement les séparateurs de batterie, ainsi que la fabrication de papier en aramide, les revêtements spécialisés, le renforcement composite, l’adsorption-filtration et l’isolation électrique. Plus de contexte sur la façon dont le para-aramide à l’échelle nanométrique modifie l’enveloppe de performance est couvert dans les analyses associées deNanofibres para-aramidiques à l’échelle nanométriqueet leImplications dans la chaîne d’approvisionnement de l’industrialisation des nanofibres d’aramide,.
L’économie de la sécurité : quelle est la valeur de 240 degrés de marge
Un séparateur conventionnel s’effondre à environ 160°C. Un revêtement en nanofibres d’aramide maintient une intégrité supérieure à 400°C. Cette différence — environ 240°C de marge de température supplémentaire — correspond directement à trois résultats commerciaux pour les fabricants de cellules et les intégrateurs de packs.
Premièrement, la tolérance aux abus dans la certification. Les tests de pénétration de clous, d’écrasement, de surcharge et de rampe thermique dans les normes de VE et de stockage d’énergie existent précisément pour sonder la fenêtre d’effondrement du séparateur. Un séparateur qui maintient la séparation des électrodes à travers le pic de l’exotherme convertit de nombreux événements thermiques potentiels en excursions auto-limitantes — des cellules qui chauffent, s’évacuent en toute sécurité ou simplement lâchent électriquement sans s’enflammer. C’est la différence entre un rappel et une statistique de garantie.
Deuxièmement, la résistance de propagation au niveau du module. La fuite thermique dans une cellule est survivable si elle ne se propage pas. La propagation est entraînée par un transfert de chaleur vers les cellules voisines pendant les secondes d’exotherme de pic — exactement la fenêtre durant laquelle un séparateur stabilisé en aramide bloque encore le contact direct avec les électrodes et limite le taux de libération d’énergie. La sélection des matériaux séparateurs n’est donc pas seulement une décision au niveau de la cellule, mais aussi un levier d’architecture de paquet : elle modifie l’espacement, la barrière interstitielle et les exigences du système de suppression en amont.
Troisièmement, la marge de manœuvre pour la densité énergétique et la charge rapide. Chaque gain de densité d’énergie ou de débit de charge réduit la marge entre les seuils de fonctionnement normal et d’abus. Les dispositifs de sécurité qui coûtent en épaisseur ou résistance — séparateurs plus épais, plaques de refroidissement plus grandes, plus de matériaux interstitiels — jouent à l’encontre des objectifs de performance. Un revêtement qui ajoute des microns à un chiffre tout en supprimant le mode de défaillance par fusion et effondrement redonne une liberté de conception ailleurs dans la cellule et le pack. À mesure que la technologie de sécurité des séparateurs évolue parallèlement au paysage plus large des matériaux avancés,Industrialisation des nanofibres d’aramideest positionné comme l’une des capacités de la chaîne d’approvisionnement rendant cette transition possible en grande quantité.
Le résultat final pour les équipes de matériel de batterie
Le séparateur polyoléfine a été un choix rationnel pendant les cinq premières décennies des batteries lithium-ion. C’est un choix de plus en plus irrationnel pour la prochaine décennie — non pas parce que la polyoléfine s’est dégradée, mais parce que tout autour d’elle est devenu plus chaud : cathodes de nickel plus élevées, charge plus rapide, packs plus denses, et normes de sécurité qui testent désormais explicitement les modes de défaillance auxquels la polyoléfine ne peut pas survivre. Le séparateur est le composant où une substitution de matériau offre le plus grand gain de sécurité par micron ajouté, et la nanofibre para-aramidienne — avec sa colonne vertébrale aromatique non fondante, son intégrité du film au-dessus de 400°C, sa capacité de formation de film à l’échelle nanométrique et sa chimie de surface compatible avec les électrolytes — est la classe de matériau conçue pour cette substitution.
Pour les programmes d’évaluation des matériaux, les premières étapes pratiques sont bien définies : obtenir des échantillons de dispersion dans le milieu de revêtement cible, effectuer des tests d’intégrité du film aux poids de revêtement pertinents pour le procédé, et valider la compatibilité des électrolytes dans des conditions de trempage accéléré. Les tests d’abus au niveau cellulaire suivent une fois la fenêtre du processus de revêtement établie. Les questions d’ingénierie ont des réponses d’ingénierie — et la science des matériaux sous-jacente est suffisamment mature pour que l’obstacle à l’adoption soit désormais l’effort de qualification, et non la faisabilité.
Évaluer les matériaux de séparateur pour des conceptions de cellules à haute sécurité ?
La division Jufang New Materials de Chambroad produit des nanofibres para-aramidiques avec une température de rupture de membrane supérieure à 400°C, développée en partenariat avec l’Université Tsinghua et documentée pour des applications de séparateurs de batterie. Pour discuter des exigences techniques et du périmètre d’application des revêtements séparateurs et des usages connexes des nanofibres d’aramide, contactez l’équipe pour plus de détails.
Contactez-nous